

Guida alla finitura anodizzata: tipi di processo, spessore del rivestimento e controllo di qualità
La finitura anodizzata non è uno strato applicato sopra l'alluminio. È la superficie stessa dell'alluminio, convertita in una densa pellicola di ossido mediante un processo elettrochimico. Ciò significa che la finitura non può staccarsi o sfaldarsi come la vernice. Per gli acquirenti di profili in alluminio, il risultato pratico è una superficie resistente alla corrosione, all'usura e con un aspetto metallico uniforme che resiste per anni.
La decisione chiave quando si specifica l'alluminio anodizzato non è semplicemente se anodizzare, ma quale tipo di anodizzazione si adatta al proprio caso d'uso. Un profilo interno decorativo richiede un rivestimento diverso rispetto a un dissipatore di calore ad alta usura o a un componente di tipo marino. Comprendere queste differenze prima di ordinare può risparmiarti costose rilavorazioni.
Come funziona il processo di anodizzazione
Il processo di anodizzazione utilizza una cella elettrolitica. La parte in alluminio funge da anodo, mentre un controelettrodo conduttivo funge da catodo. Entrambi sono immersi in un bagno elettrolitico acido, tipicamente acido solforico diluito per la maggior parte delle applicazioni commerciali.
Quando la corrente continua passa attraverso la cella, gli ioni di ossigeno vengono rilasciati sulla superficie dell'alluminio e reagiscono con il metallo per formare ossido di alluminio. Lo strato di ossido cresce sia verso l'interno che verso l'esterno dalla superficie originale. Questo modello di crescita è ciò che rende l’anodizzazione fondamentalmente diversa dalla placcatura o dalla verniciatura. Il rivestimento non è una pellicola separata ma una trasformazione dell'alluminio stesso.
La struttura dell'ossido è costituita da un sottile strato barriera alla base e da uno strato poroso più spesso sopra di esso. Lo strato poroso è fondamentale perché consente alla superficie di assorbire i coloranti per la colorazione. Dopo la fase di anodizzazione, i pori vengono sigillati utilizzando acqua calda o acetato di nichel per fissare il colore e migliorare la resistenza alla corrosione.
I parametri di processo influiscono direttamente sul rivestimento finale. La densità di corrente, la temperatura del bagno e il tempo di anodizzazione determinano lo spessore e la durezza del rivestimento. Un rivestimento di Tipo II da 10 micron potrebbe richiedere da 20 a 30 minuti, mentre un rivestimento anodizzato duro da 40 a 50 micron può richiedere diverse ore di lavorazione.
Tipi di finiture anodizzate
Anodizzazione con acido cromico (Tipo I)
L'anodizzazione con acido cromico produce uno strato di ossido sottile e denso, tipicamente spesso da 2 a 5 micron. Offre un'eccellente resistenza alla corrosione con modifiche minime alle dimensioni della parte. Il tipo I viene spesso utilizzato per componenti e parti aerospaziali di precisione che richiedono tolleranze strette. Il rivestimento costituisce anche un ottimo primer per la successiva verniciatura.
Anodizzazione con acido solforico (Tipo II)
L'anodizzazione con acido solforico è la scelta predefinita per la maggior parte dei profili di alluminio commerciali. Produce uno spessore del rivestimento compreso tra 5 e 25 micron e fornisce un buon equilibrio tra protezione dalla corrosione, aspetto e costo. Le superfici di Tipo II accettano bene i coloranti, il che le rende la strada preferita per le finiture architettoniche decorative dove è richiesto un colore metallico uniforme.
Anodizzazione dura (Tipo III)
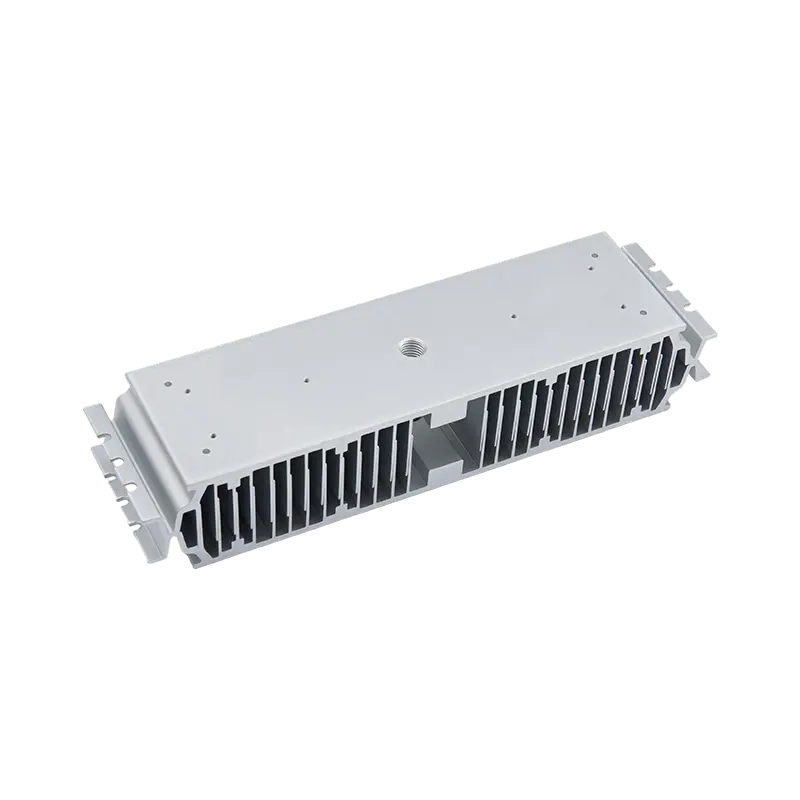
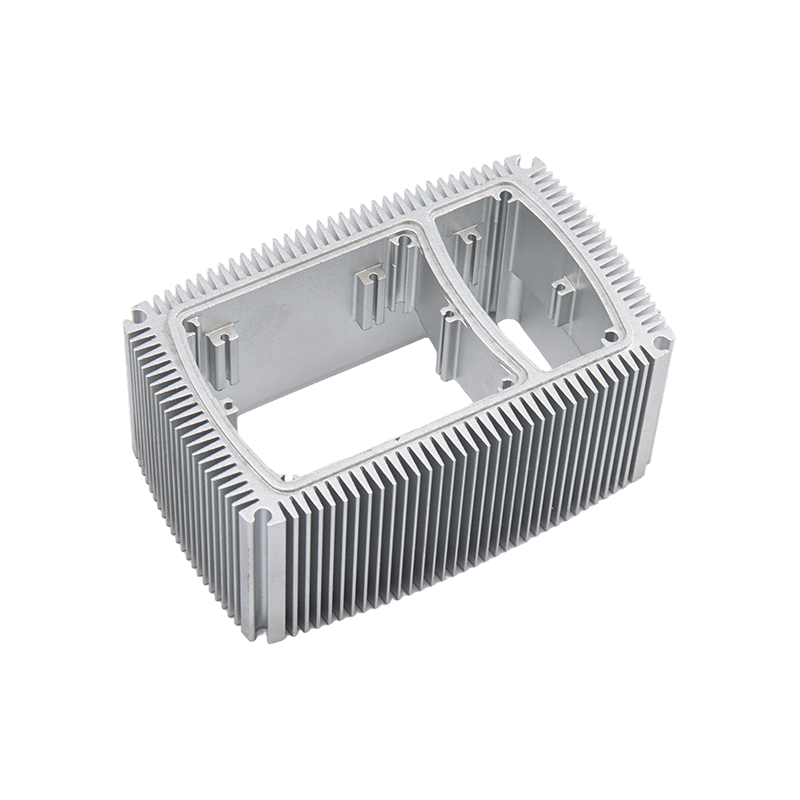
L'anodizzazione dura viene eseguita a temperature del bagno più basse, solitamente intorno al punto di congelamento, e con densità di corrente più elevate. Il rivestimento risultante ha uno spessore compreso tra 25 e 50 micron, con una durezza superficiale tipicamente compresa tra 300 e 500 HV. Per contesto, i rivestimenti standard di Tipo II di solito rientrano tra 200 e 300 HV. Il tipo III è specifico per componenti soggetti a elevata usura, come profili del dissipatore di calore, alloggiamenti di pompe e binari di scorrimento.
 Anodizzazione dura per leghe di alluminio: rivestimento spesso e resistente all'usura L'anodizzazione dura crea uno strato di ossido di 25–100 µm con una durezza di 300–600 HV, ideale per componenti ad alta usura come dissipatori di calore e piste di scorrimento. Questo processo è adatto alle parti che necessitano di una durata superiore ai rivestimenti standard di Tipo II. Visualizza il prodotto →
Specifiche relative allo spessore del rivestimento e alle prestazioni
| Digitare | Spessore tipico | Durezza superficiale | Applicazioni comuni |
|---|---|---|---|
| Digitare I (Chromic) | 2-5 micron | Inferiore, non misurabile | Aerospaziale di precisione, parti filettate |
| Digitare II (Sulfuric) | 5-25 micron | 200-300 HV | Profili architettonici, decorativi, generali |
| Digitare III (Hard) | 25-50 micron | 300-500 HV | Dissipatori di calore, profili di ascensori, superfici di usura |
Alluminio anodizzato o verniciato a polvere
Anodizzazione e verniciatura a polvere sono i due metodi di finitura più comuni per i profili in alluminio, ma risolvono problemi diversi. Conoscere la differenza previene costosi errori di specifica.
L'anodizzazione converte la superficie metallica in ossido. La finitura fa parte dell'alluminio stesso, quindi non può staccarsi o scheggiarsi. Mantiene un aspetto metallico naturale ed è altamente resistente allo sbiadimento UV. La limitazione principale è un rivestimento relativamente sottile rispetto al rivestimento in polvere, il che significa che fa poco per migliorare la resistenza agli urti.
La verniciatura a polvere applica uno strato polimerico tipicamente di spessore compreso tra 60 e 120 micron. Offre una tavolozza di colori più ampia e può nascondere le imperfezioni della superficie. Tuttavia, una superficie verniciata a polvere può scheggiarsi in caso di impatto e lo strato polimerico può sbiadire o sfarinarsi nel tempo in caso di forte luce solare.
Per i profili architettonici per esterni, l'anodizzazione è spesso la scelta migliore perché lo strato di ossido è stabile all'esposizione ai raggi UV e non soffre di problemi di adesione del rivestimento. Per le parti che verranno maneggiate in condizioni difficili e necessitano di uno spesso strato protettivo, la verniciatura a polvere è ancora un'opzione valida. In pratica, molti produttori offrono entrambi in modo da poter abbinare la finitura all'ambiente di installazione.
Cosa specificare quando si ordinano profili anodizzati
Ordinare profili in alluminio anodizzato non significa solo scegliere un codice colore. Diversi dettagli tecnici influiscono sul risultato finale e dovrebbero essere confermati con il fornitore prima della produzione.
La selezione della lega è il primo fattore. Le leghe della serie 6000, in particolare 6063 e 6061, rappresentano lo standard per i profili architettonici anodizzati. Producono uno strato di ossido uniforme e accettano i coloranti in modo coerente. Le leghe ad alto contenuto di rame come la 2024 sono più difficili da anodizzare e tendono a produrre un rivestimento più scuro e meno uniforme.
La preparazione della superficie è importante. Le linee di estrusione e i segni di manipolazione possono rimanere visibili dopo l'anodizzazione a meno che il profilo non venga lucidato o sabbiato meccanicamente prima del bagno di anodizzazione. Se è necessaria una finitura lucida o opaca, chiarirlo nelle specifiche.
Anche la geometria del profilo di estrusione influenza il risultato. Gli angoli interni acuti possono creare un flusso di corrente non uniforme, che porta a variazioni dello spessore del rivestimento. Un design con raggi di raccordo adeguati e transizioni uniformi produce una finitura più uniforme. Per ulteriori informazioni, consulta la nostra panoramica sul processo di estrusione dell'alluminio e sulle considerazioni sulle leghe.
I requisiti relativi al colore e alla sigillatura devono essere dichiarati esplicitamente. Le finiture trasparenti o naturali riportano la tonalità del metallo, mentre le finiture tinte devono essere specificate da un numero di riferimento colore. La sigillatura viene generalmente eseguita con acqua calda o acetato di nichel. Un rivestimento ben sigillato resiste alle macchie e fornisce una migliore resistenza alla corrosione. Per le parti anodizzate dure, la sigillatura a volte viene omessa per preservare la massima durezza, ma questo è un compromesso che dovresti discutere con il fornitore.
Infine, definire lo spessore del rivestimento. I profili decorativi per interni richiedono solitamente da 8 a 15 micron. I profili architettonici esterni dovrebbero essere specificati tra 20 e 25 micron. I componenti soggetti a forte usura potrebbero richiedere 40 micron o più. Queste cifre influiscono direttamente sui costi e sui tempi di consegna, quindi sii preciso.
Dove le finiture anodizzate offrono il massimo valore
Le finiture anodizzate offrono il massimo vantaggio quando il profilo in alluminio è esposto a una combinazione di umidità, usura meccanica ed esposizione ai raggi UV.
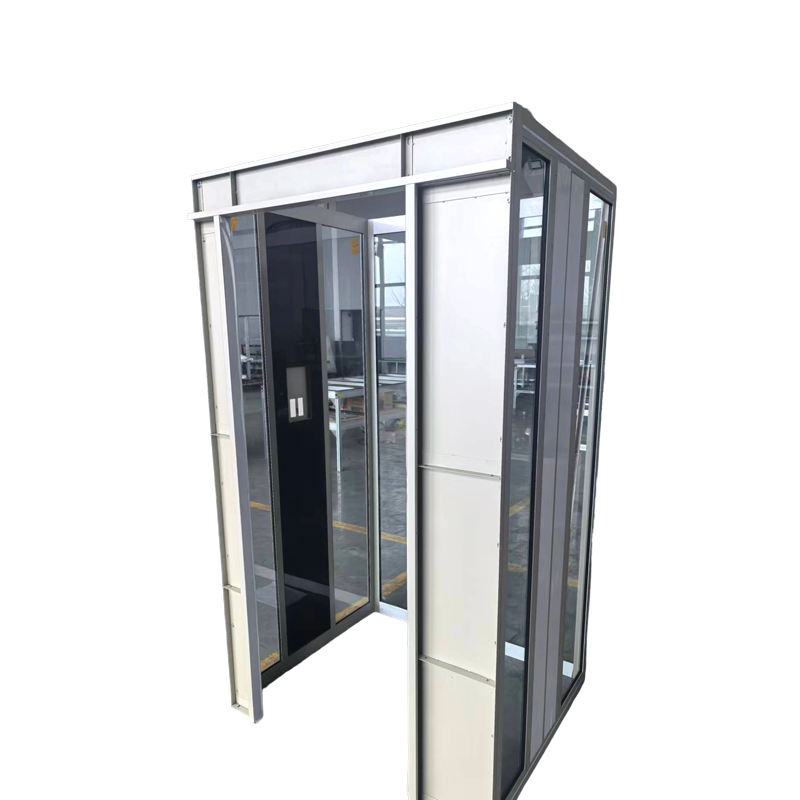
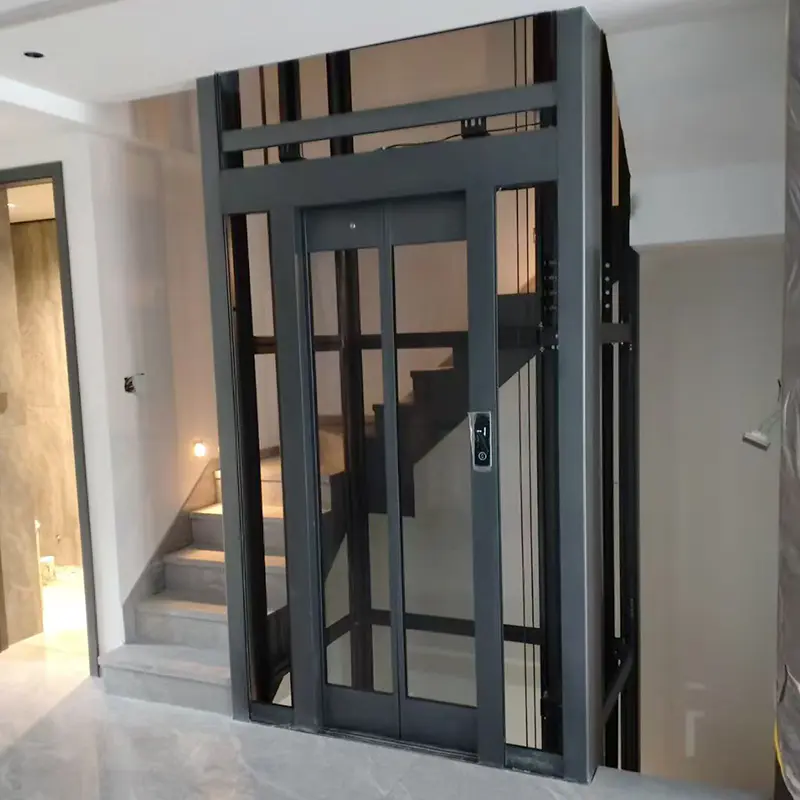
Nelle applicazioni per ascensori, sono richiesti profili di cabina anodizzati ad alta resistenza perché la finitura resiste al contatto costante e alla pulizia frequente. Lo strato anodizzato previene la colorazione bianca di ossido che spesso appare sull'alluminio non trattato in ambienti umidi.
 Profili in Alluminio Anodizzato ad Alta Resistenza per Cabine Ascensori Realizzati in lega 6063/6061 con tempra T5, questi profili offrono rigidità strutturale e resistenza ai graffi. La finitura anodizzata previene le macchie e riduce la manutenzione negli ambienti umidi e ad alto utilizzo degli ascensori. Visualizza il prodotto →
Per i dissipatori di calore, l'anodizzazione ha uno scopo funzionale. Lo strato di ossido è elettricamente isolante, il che consente al dissipatore di calore di toccare i componenti elettronici senza ulteriore nastro isolante. Allo stesso tempo, una superficie anodizzata irradia il calore in modo più efficiente rispetto all’alluminio nudo, migliorando le prestazioni termiche complessive.
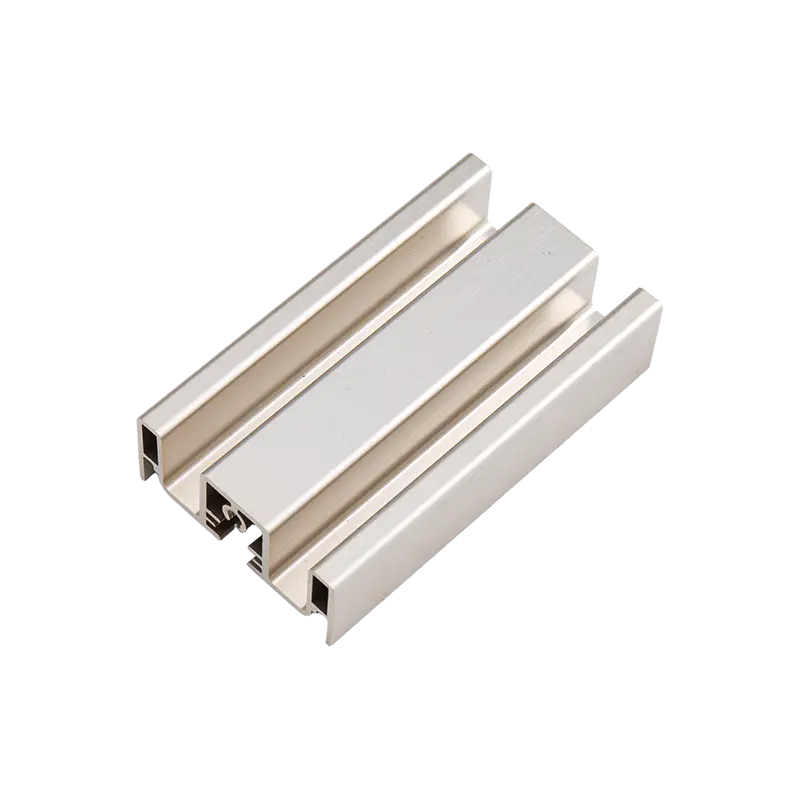
 Estrusioni di alluminio anodizzato in vari colori e finiture Disponibile in argento, nero, bronzo, champagne e colori personalizzati, con spessori di anodizzazione da AA10 a AA25. Adatta per stoviglie e cabine doccia, la finitura è resistente e facile da pulire. Visualizza il prodotto →
I profili delle stoviglie e delle cabine doccia beneficiano dell'anodizzazione in modo simile. La finitura è facile da pulire e non si corrode dopo ripetuta esposizione all'acqua, detergenti o contatto con gli alimenti. I profili doccia anodizzati colorati mantengono un aspetto uniforme anno dopo anno perché il colorante è incorporato nello strato di ossido anziché in una pellicola superficiale.
Per le stoviglie, una superficie anodizzata opaca e resistente alle alte temperature riduce il rischio di attaccamento del cibo e semplifica il lavaggio. Questi vantaggi pratici sono il motivo per cui le finiture anodizzate sono standard nei prodotti in cui l'igiene e la durata contano.
Previous Post
Struttura in alluminio per montaggio solare: una guida pratica ai materiali e suggerimenti per la scelta
Next Post
Colori di anodizzazione dell'alluminio: opzioni, limiti e come specificarli correttamente
Indirizzo
N. 18, Parco industriale, Villaggio di Yanghua, Città di Nanxun, Distretto di Nanxun, Città di Huzhou, Provincia di Zhejiang, Cina
Menù rapido
Iscriviti alla newsletter
Copyright© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Produttori di estrusioni di alluminio personalizzate

