

Colori di anodizzazione dell'alluminio: opzioni, limiti e come specificarli correttamente
Un responsabile di produzione ordina 500 metri di profilo in alluminio anodizzato bronzo scuro per una linea di cabine doccia. La prima consegna corrisponde al campione approvato. La seconda consegna, dallo stesso disegno e dalle stesse specifiche nominali, arriva visibilmente più leggera con una lucentezza irregolare lungo gli angoli. Il fornitore insiste che entrambi i lotti abbiano la stessa finitura. In termini tecnici possono essere corrette entrambe le cose: il colore dell'anodizzazione è il risultato di un processo elettrochimico che interagisce con la lega, la preparazione della superficie, lo spessore del film, la temperatura del bagno e il colorante o l'elettrolita utilizzato per aggiungere tono. In termini pratici, l’acquirente deve sapere quali colori sono ripetibili, quali sono ottenibili solo entro una fascia di tolleranza e quali non dovrebbero mai essere promessi su una linea di produzione. Questo articolo stabilisce tali limiti in modo che il prossimo ordine non diventi una negoziazione.
Cosa fa l'anodizzazione all'alluminio
L'anodizzazione fa crescere uno strato di ossido controllato sulla superficie dell'alluminio facendo passare una corrente elettrica attraverso un elettrolita acido, solitamente acido solforico. Lo strato di ossido di alluminio risultante è duro, resistente alla corrosione e, allo stato appena formato, poroso. Questi pori sono la chiave del colore. Al loro interno possono depositarsi molecole di colorante o sali metallici e una fase finale di sigillatura chiude i pori per bloccare il colore e ripristinare la resistenza alla corrosione. Poiché lo strato di ossido fa parte del metallo e non un rivestimento sopra di esso, le finiture anodizzate non si sbucciano o si sfaldano come fa la vernice e i toni anodizzati scuri rimangono stabili sotto l'esposizione ai raggi UV. Lo stesso meccanismo spiega perché il controllo del colore è impegnativo: tutto ciò che cambia la struttura dei pori, lo spessore del film o la risposta della lega cambia la tonalità finale.
Quali colori di anodizzazione dell'alluminio sono effettivamente disponibili
Esiste una tavolozza pratica, ma è più ristretta di una cartella colori. La tabella seguente riassume ciò che una tipica linea di anodizzazione può fornire con una consistenza accettabile.
| Gamma di colori | Ripetibilità della produzione | Applicazioni tipiche |
|---|---|---|
| Nero, bronzo scuro, grigio grafite | Alto | Profili architettonici, dissipatori, finiture per ascensori, strutture doccia |
| Bronzo medio, champagne, grigio | Bene | Profili per finestre e porte, facciate continue, elettrodomestici |
| Blu, rosso, verde, oro | Moderato, con variazione batch | Parti decorative, prodotti di consumo, elementi del marchio |
| Giallo, viola, arancione | Limitato | Parti decorative di breve durata, solo campionatura |
| Vero bianco, pastelli chiari | Non realizzabile in anodizzazione | Utilizzare invece l'anodizzazione trasparente o argento o la verniciatura a polvere |
Il nero e il bronzo scuro predominano perché il carico di colorante o elettrolita è abbastanza pesante da mascherare piccole variazioni nello spessore del film. Champagne, grigio e bronzo medio si comportano bene perché la colorazione elettrolitica è più stabile della tintura organica. Blu, rosso, verde e oro sono realizzabili per parti più piccole e geometrie semplici, ma lo stesso colore ottenuto da un lotto di lega diverso può cambiare notevolmente. Il vero bianco non può essere prodotto nel senso di una superficie dipinta di bianco; l'opzione più vicina è una finitura anodizzata trasparente o argento che lascia trasparire il tono naturale del metallo. Per i colori pastello chiari, la verniciatura a polvere è solitamente la specifica più onesta.
Come viene prodotto l'alluminio anodizzato colorato
Colorazione colorante organica
Dopo l'anodizzazione, la parte porosa viene immersa in un bagno di colorante e il colorante penetra nei pori. Questo metodo produce blu, rosso, verde, oro e nero. È economico e dona tonalità brillanti, ma i coloranti organici variano in base alla temperatura, alla concentrazione del colorante e alla chimica sigillante. Le parti tinte in questo modo devono essere protette dall'esposizione prolungata all'esterno, a meno che non sia specificato un colorante stabile ai raggi UV.
Colorazione elettrolitica
La parte viene anodizzata, quindi posta in un secondo elettrolita contenente sali di stagno, nichel o cobalto. Una corrente alternata deposita particelle metalliche alla base dei pori, producendo bronzo, bronzo scuro, nero, champagne e grigio. Questo è il metodo standard per i profili architettonici ed esterni perché il colore è bloccato nella struttura dell'ossido e mostra un'eccellente stabilità ai raggi UV. La gamma è limitata ai toni scuri e medi, ma la ripetibilità è la migliore dei tre metodi.
Colorazione integrale
Il colore viene generato durante l'anodizzazione stessa aggiungendo acidi organici al bagno e basandosi sulla composizione della lega. Crea toni bronzo e grigio senza una fase di tintura separata, ma è sensibile alla chimica delle leghe e oggi viene utilizzato raramente per i profili di estrusione a causa dei costi e delle difficoltà di controllo.
Perché la stessa specifica può fornire colori diversi
Composizione della lega
Il tipo di alluminio cambia il modo in cui cresce lo strato di ossido e il modo in cui accetta il colore. Le leghe 6063 e 6060, i gradi standard per l'estrusione architettonica, vengono anodizzati in modo uniforme e rappresentano la base più sicura per un colore uniforme. AA 6061 contiene più magnesio e silicio e può produrre una luminosità diversa e un tono leggermente diverso. Se in un assemblaggio si mescolano i profili 6060 e 6061, alcune variazioni di colore sono inevitabili. La relazione tra scelta della lega e comportamento di finitura è trattata in modo più approfondito la nostra guida al processo di estrusione dell'alluminio .
Finitura superficiale prima dell'anodizzazione
La finitura meccanica pre-anodizzata determina il modo in cui la luce si riflette sul metallo di base. Un profilo estruso con linee sottili conferisce un aspetto satinato direzionale; una finitura spazzolata dona un tono opaco uniforme; una finitura lucida appare più luminosa e metallica. Due parti con parametri di anodizzazione identici ma finiture di base diverse non corrisponderanno.
Spessore del film e condizioni di processo
I colori più scuri richiedono pellicole di ossido più spesse o un carico di colorante più elevato. Se l'anodizzatore esegue 18 micron su una parte campionata a 12 micron, il colore sarà più scuro e il comportamento di sigillatura diverso. La temperatura del bagno, la concentrazione dell'acido, la densità di corrente, la concentrazione del colorante, il tempo di permanenza e il tempo di sigillatura modificano tutti il risultato. Un fornitore responsabile registra questi parametri per ogni lotto e testa un campione prima di rilasciare l'ordine.
Come la geometria della parte cambia il colore finale
Gli spigoli vivi e gli angoli tendono ad apparire più chiari perché lì si concentra la densità di corrente e la pellicola di ossido cresce in modo diverso. Cavità profonde, fessure e fori sono difficili da tingere in modo uniforme perché il bagno di tintura non può muoversi liberamente al loro interno, quindi le aree rientranti spesso appaiono più chiare. I profili lunghi e stretti possono anche distorcere la distribuzione della corrente all'interno della vasca di anodizzazione, producendo una differenza visibile tra la metà e le estremità del profilo. Per l'acquirente, la lezione pratica è valutare il colore su un campione di produzione a figura intera piuttosto che su un breve tagliando, e mantenere la sezione trasversale il più uniforme possibile quando la finitura conta tanto quanto la forma.
L'anodizzazione dura ha i suoi limiti di colore
L'anodizzazione dura produce uno strato di ossido molto più spesso, tipicamente da 25 a 75 micron, e viene scelta per la resistenza all'usura piuttosto che per l'aspetto. Viene utilizzato su dissipatori di calore, guide, corpi valvola e altre parti funzionali. Lo strato denso assorbe male la tintura e il suo colore naturale varia dal grigio scuro all'oliva o al marrone a seconda della lega. Il nero è l'unico colore che può essere applicato con consistenza realistica; colori chiari e brillanti non sono possibili perché il fondo del rivestimento è già scuro. Se la tua parte necessita della resistenza all'abrasione di uno spesso strato di ossido, la scelta del colore sicuro è il nero o un tono scuro naturale. Un fornitore con una linea dedicata, come la nostra anodizzazione dura delle leghe di alluminio servizio, può confermare la tonalità prevista con un campione di prova prima dell'inizio della produzione.
 Servizio di anodizzazione dura delle leghe di alluminio Matrice Visualizza il prodotto →
Come specificare il colore di anodizzazione in modo che la produzione possa consegnarlo
Inizia con il requisito funzionale piuttosto che con il nome del colore. Una cabina doccia esposta ai prodotti chimici per la pulizia necessita di una finitura ben sigillata e resistente alla corrosione; un dissipatore di calore necessita di una pellicola consistente che supporti le prestazioni termiche; un rivestimento decorativo necessita di un aspetto che il fornitore possa ripetere. Una volta chiara la funzione, la specifica diventa più semplice.
- Definire il colore con un riferimento concordato. Utilizzare un campione fisico anodizzato o un chip colore approvato. I numeri RAL sono un punto di partenza, ma RAL è un sistema di verniciatura e molte tonalità RAL non hanno un esatto equivalente anodizzato.
- Indicare la lega e la finitura meccanica. Annotare il tipo di lega, le condizioni del profilo e se la superficie deve essere rifinita, spazzolata o lucidata.
- Specificare il tipo e lo spessore di anodizzazione. Per uso decorativo in interni, è tipico il Tipo II da 8 a 12 micron; per uso esterno, Tipo II da 15 a 20 micron; per applicazioni antiusura, anodizzazione dura di Tipo III da 25 a 50 micron.
- Impostare una tolleranza sotto forma di confronto visivo con un campione approvato in condizioni di illuminazione definita. Un target numerico delta-E è utile, ma deve essere concordato con l'anodizzatore e misurato sulla stessa lega e finitura.
- Richiedi campioni a figura intera dalla linea di produzione effettiva, utilizzando le stesse impostazioni di lega, matrice e processo che verranno utilizzate per l'ordine all'ingrosso.
- Scegli un fornitore che controlli l'intero processo. I problemi di colore sono più facili da risolvere quando l’estrusione e l’anodizzazione avvengono sotto lo stesso tetto; ecco come funziona il nostro profili estrusi di alluminio anodizzato
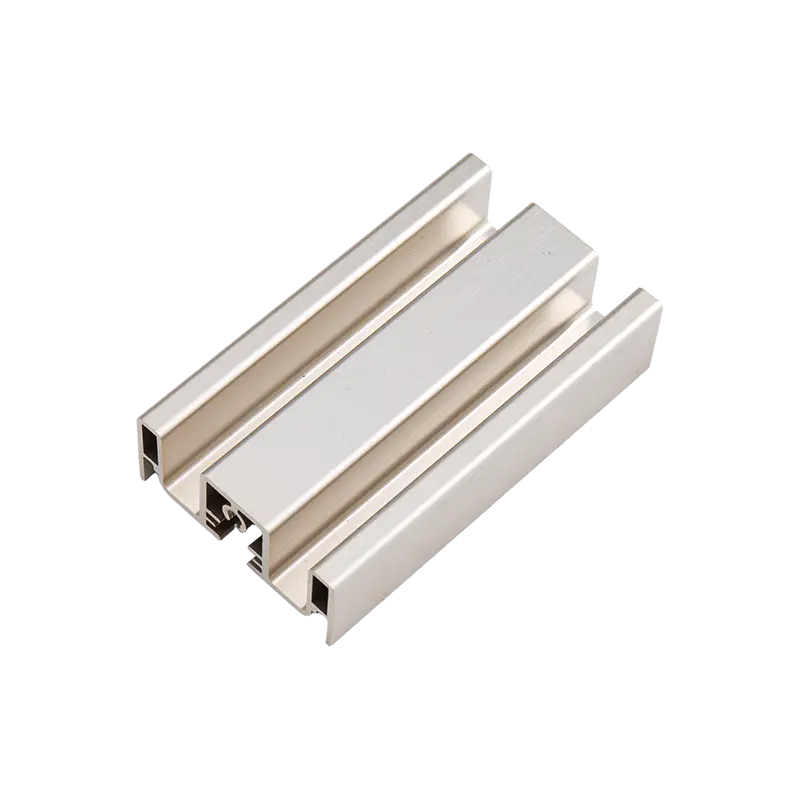
 Produttori di profili di estrusione di alluminio anodizzato, fabbrica Matrice Visualizza il prodotto → vengono prodotti e perché il risultato cromatico è coerente da un lotto all'altro.
Dove viene utilizzato alluminio anodizzato colorato
Profili anodizzati colorati compaiono nei punti in cui la finitura deve sopravvivere sia all'ispezione visiva che all'uso fisico. Le cabine doccia sono un esempio comune perché i profili sono esposti all'umidità, ai residui di sapone e alla ripetuta pulizia; un Profilo box doccia anodizzato colorato resistente alla corrosione combina un tono uniforme con una superficie più facile da pulire rispetto alla verniciatura. I dissipatori di calore si affidano allo strato anodizzato per l'isolamento elettrico e l'emissività termica. Gli interni degli ascensori utilizzano finiture in bronzo scuro e anodizzate nere perché resistono alle impronte digitali e ai graffi meglio dei rivestimenti lucidi. I profili per utensili da cucina utilizzano toni chiari e opachi che tollerano le alte temperature. In ogni caso il colore non è solo decorazione: lo strato anodizzato è la protezione, e il colore vive all'interno dell'ossido anziché sopra di esso.
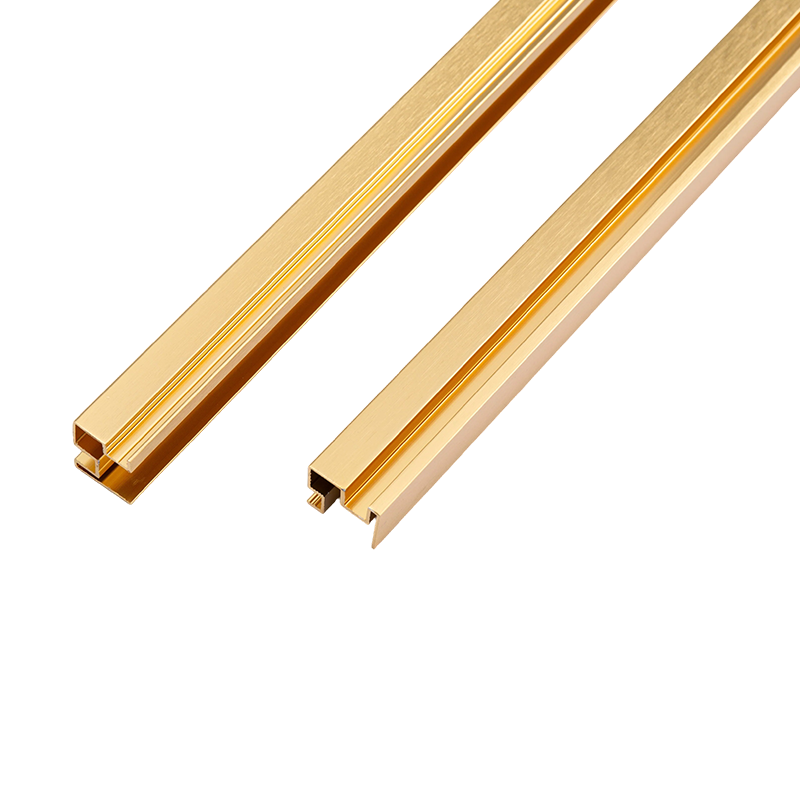 Fornitore di profili in alluminio per cabine doccia anodizzati colorati resistenti alla corrosione Matrice Visualizza il prodotto →
La regola pratica per qualsiasi ordine di anodizzazione dell'alluminio è abbinare il colore alla capacità del processo. Bronzo scuro, nero, grigio e champagne sono affidabili in tutti i lotti. È possibile realizzare colori vivaci, ma comportano un rischio maggiore di variazione e un costo del campione più elevato. Le tonalità del vero bianco e pastello dovrebbero essere reindirizzate alla verniciatura a polvere. Con il giusto campione di riferimento, la giusta lega, una specifica di spessore realistica e un produttore specializzato di profili in alluminio chi gestisce l'intero processo, potrai ricevere il colore che desideri e lo stesso colore nell'ordine successivo. Questo è ciò che distingue una specifica di anodizzazione praticabile da un'ipotesi.
Previous Post
Guida alla finitura anodizzata: tipi di processo, spessore del rivestimento e controllo di qualità
Next Post
Conduttività termica dell'alluminio: dati sulle leghe, effetti della tempra e perché è importante
Indirizzo
N. 18, Parco industriale, Villaggio di Yanghua, Città di Nanxun, Distretto di Nanxun, Città di Huzhou, Provincia di Zhejiang, Cina
Menù rapido
Iscriviti alla newsletter
Copyright© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Produttori di estrusioni di alluminio personalizzate

