

Profili di estrusione di alluminio: guida al processo, alle leghe e alla progettazione
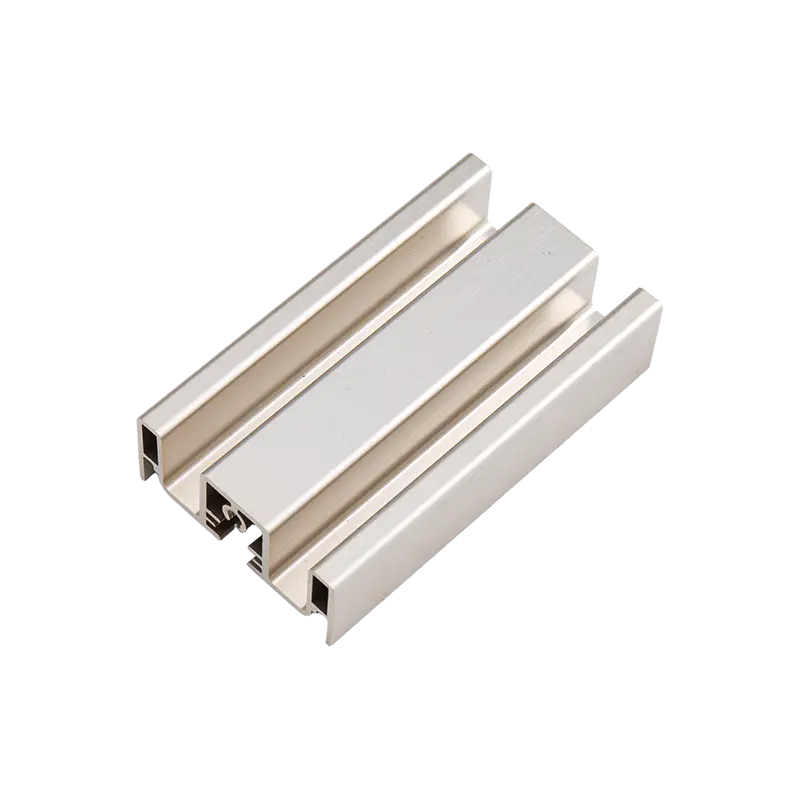
Profili estrusi di alluminio sono componenti quasi netti formati forzando una billetta di alluminio riscaldata attraverso uno stampo in acciaio personalizzato, combinando una libertà di progettazione della sezione trasversale quasi illimitata, un rapporto resistenza/peso di circa un terzo di quello dell'acciaio e costi di attrezzaggio generalmente inferiori a $ 3.000. Questa combinazione rende l’estrusione il percorso più economico per parti metalliche lineari ad alto volume, con una produzione globale che supera i 27 milioni di tonnellate all’anno.
Dai telai delle finestre, ai dissipatori di calore, ai vani batteria dei veicoli elettrici, i profili estrusi toccano quasi tutti i settori. Questa guida analizza i cinque fattori che determinano il costo e la qualità di un profilo: il processo di produzione, la selezione della lega, le regole di progettazione, gli standard di tolleranza e le finiture superficiali.
Come funziona il processo di estrusione dell'alluminio
Oltre il 90% dei profili in alluminio sono prodotti mediante estrusione diretta, dove un pistone spinge la billetta nella stessa direzione in cui il metallo scorre attraverso la matrice. Una linea di produzione completa segue questa sequenza:
- Riscaldamento billette: le billette della serie 6063 vengono tagliate e riscaldate 420–480°C , abbastanza morbido da scorrere ma mai fuso.
- Preparazione dello stampo: lo stampo in acciaio per utensili H13 viene preriscaldato a circa 450–500°C per prevenire shock termici e garantire un flusso uniforme del metallo.
- Estrusione: si applica un pistone idraulico 1.500-15.000 tonnellate di forza , spingendo il metallo attraverso l'apertura dello stampo a 3–180 m/min a seconda della lega e della geometria.
- Tempra: raffreddamento controllato ad aria o ad acqua alle chiuse di uscita nella struttura metallurgica; 6061 richiede la tempra in acqua per raggiungere le proprietà T6.
- Allungamento: i profili vengono allungati 1–3% per raddrizzarli e alleviare lo stress interno.
- Taglio e invecchiamento: i profili vengono tagliati su misura e invecchiati artificialmente: le tempere T5 cuociono a circa 180°C per 4–6 ore, mentre T6 aggiunge un trattamento in soluzione vicino a 530°C prima dell'invecchiamento.
Scegliere la lega giusta: 6063 vs 6061 vs 6005A
6063 rappresenta circa l'80% dei profili architettonici grazie alla sua eccellente qualità superficiale ed estrudibilità, mentre il 6061 è il predefinito per parti strutturali che necessitano di maggiore resistenza. Le leghe per estrusione più comuni si confrontano come segue:
| Lega e temperamento | Resistenza alla trazione (MPa) | Carico di snervamento (MPa) | Allungamento (%) | Applicazioni tipiche |
|---|---|---|---|---|
| 6063-T5 | 160 | 110 | 8 | Infissi, finiture, dissipatori di calore LED |
| 6063-T6 | 205 | 170 | 10 | Profili decorativi, tubi per mobili |
| 6061-T6 | 310 | 276 | 8 | Telai strutturali, automotive, nautica |
| 6005A-T6 | 260 | 215 | 9 | Cassoni di camion, scale, veicoli ferroviari |
| 6082-T6 | 310 | 260 | 8 | Ponti, gru, opere strutturali europee |
Due ulteriori fattori spesso decidono la scelta: la conduttività termica e la resistenza del soffitto. Il 6063 conduce il calore a circa 200 W/m·K contro i circa 167 W/m·K del 6061 , motivo per cui i dissipatori di calore per LED e CPU sono quasi sempre 6063. Quando i carichi superano ciò che il 6061 può gestire, esiste il 7075 (572 MPa di trazione) ma viene raramente estruso: è difficile da formare e costa 2–3 volte di più, quindi la maggior parte dei progettisti ispessisce la sezione invece di cambiare leghe.

Regole di progettazione che controllano costi e qualità
Una filiera di estrusione si comporta come uno strumento elastico: ogni caratteristica geometrica del tuo profilo cambia il modo in cui scorre il metallo e la durata della sopravvivenza della filiera. Quattro regole determinano la maggior parte della differenza di costo tra un profilo economico e uno costoso.
Spessore della parete
Il muro minimo pratico è circa 1,0 mm per 6063 e circa 1,5 mm per il 6061, ma le pareti inferiori a 1,2 mm aumentano il tasso di scarto e il rischio di deflessione dello stampo. Poiché la materia prima rappresenta in genere il 60-75% del costo del pezzo, la rimozione di 0,5 mm da una parete non critica è spesso la fase di riduzione dei costi più efficace disponibile.
Cerchio circoscritto e dimensione della pressa
Ogni profilo deve rientrare nel cerchio circoscritto della fustella e il diametro del cerchio determina su quale pressa, e quindi su quale fascia di prezzo, viene eseguito il tuo ordine:
| Diametro della billetta | Forza di stampa tipica | Cerchio circoscritto massimo |
|---|---|---|
| 6 pollici (152 mm) | 1.500-1.800 t | ~125 mm |
| 7 pollici (178 mm) | 2.000–2.500 t | ~165 mm |
| 9 pollici (229 mm) | 3.000–3.500 t | ~230 mm |
| 12 pollici (305 mm) | 5.000 t e oltre | ~320 mm |
Mantenendo il cerchio sotto i 165 mm circa si mantiene il profilo su una comune pressa da 7 pollici ed si evita il sovrapprezzo applicato dalle presse più grandi.
Bilanciamento della geometria e funzionalità di facile utilizzo degli stampi
- Mantieni le sezioni trasversali quanto più simmetriche possibile: i profili asimmetrici si piegano e si torcono all'uscita dello stampo, aggiungendo lavoro di raddrizzamento e scarti.
- Limitare la profondità della fessura a circa 3 volte la larghezza della fessura; Le "lingue" più profonde e sottili si flettono sotto pressione e causano variazioni dimensionali.
- Aggiungere raggi degli angoli di almeno 0,5 mm per ridurre la concentrazione delle sollecitazioni, migliorare il flusso del metallo e prolungare la durata dello stampo.
- Le sezioni cave richiedono matrici a oblò e producono sempre cordoni di saldatura: posizionare i cordoni lontano da superfici visibili o soggette a sollecitazioni elevate.
Tolleranze dimensionali e standard
La classe di tolleranza è uno degli elementi più frequentemente specificati e pagati in eccesso su un disegno. Le tolleranze standard coprono la maggior parte dei lavori strutturali e architettonici; le classi di precisione dovrebbero essere riservate alle parti accoppiate e agli assemblaggi meccanici.
| Standard | Regione | Tolleranza tipica (dim ≤ 30 mm) | Uso tipico |
|---|---|---|---|
| EN12020-2 | Europa | ±0,10 mm | Assemblaggi di precisione, parti scorrevoli e accoppiate |
| EN755-9 | Europa | ±0,20 mm | Profili strutturali ed architettonici generali |
| ASTM B221 | Nord America | ±0,15–0,25 mm | Opere strutturali, architettoniche e marine |
| GB/T5237 | Cina | ±0,15 mm (alta qualità) | Esporta profili architettonici |
Oltre le dimensioni della sezione trasversale, specificare rettilineità (tipicamente 1–2 mm per metro) , torsione e planarità per profili lunghi o larghi, poiché queste tolleranze di forma sono controllate separatamente nelle norme EN 755-9 ed EN 12020-2.

Finiture superficiali e loro compromessi
La finitura Mill è gratuita e adeguata per le parti strutturali nascoste, ma la maggior parte dei profili riceve un rivestimento funzionale o decorativo. La scelta riguarda principalmente la resistenza alla corrosione, le opzioni di colore e il costo:
- Anodizzazione — sviluppa uno strato di ossido di 5–25 μm con una durezza superficiale di 300–500 HV; lo standard per dissipatori di calore, finiture e parti marine e preserva l'aspetto metallico.
- Verniciatura a polvere — applica un film polimerico da 60–120 μm in 200 colori RAL; il default architettonico, con i sistemi Qualicoat Classe 2 classificati per 10 anni all'esterno.
- Rivestimento elettroforetico (e-coat) — deposita un film trasparente di 15–35 μm con ottima uniformità, spesso abbinato all'anodizzazione.
- Rivestimento in PVDF — un sistema fluoropolimerico da 25–40 μm con resistenza agli agenti atmosferici di 20 anni, specifico per facciate continue e facciate costiere.
- Sublimazione delle venature del legno — trasferisce i motivi del legno su una base verniciata a polvere per profili interni decorativi.
L'anodizzazione e la verniciatura a polvere in genere vengono aggiunte 10–25% sul costo parziale a seconda dello spessore e del colore del film, con finiture anodizzate lucide e metalliche al top della gamma.
Applicazioni e quattro fattori di costo
La domanda di profili estrusi si concentra in cinque mercati principali:
- Edilizia e costruzione — circa il 30% del volume globale: serramenti, facciate continue, ringhiere.
- Trasporti — circa il 25%: vassoi batteria per veicoli elettrici, travi paraurti e carrozzerie di vagoni ferroviari, principalmente negli articoli 6061 e 6005A.
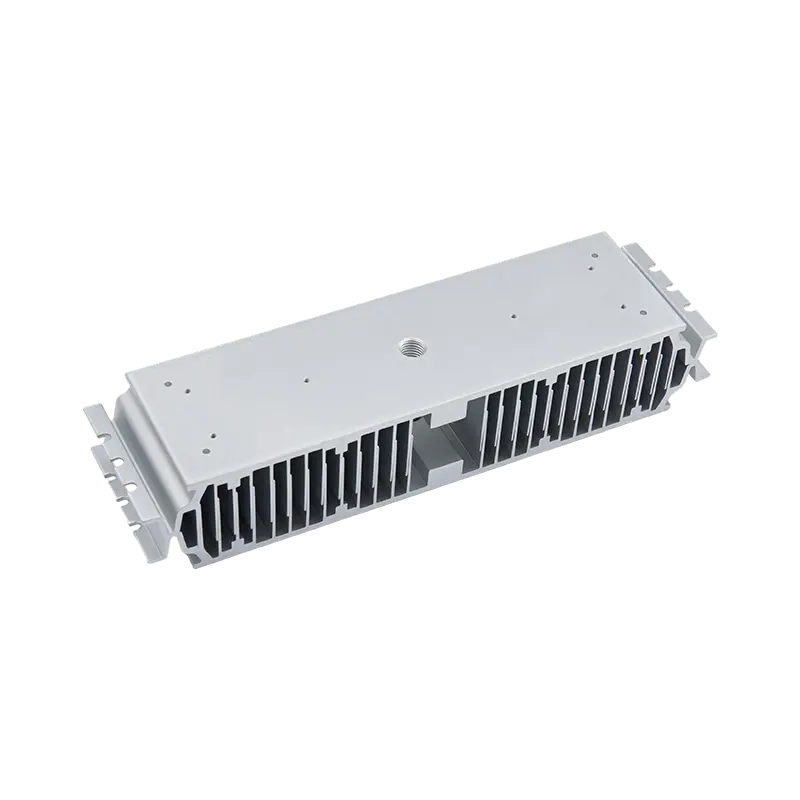
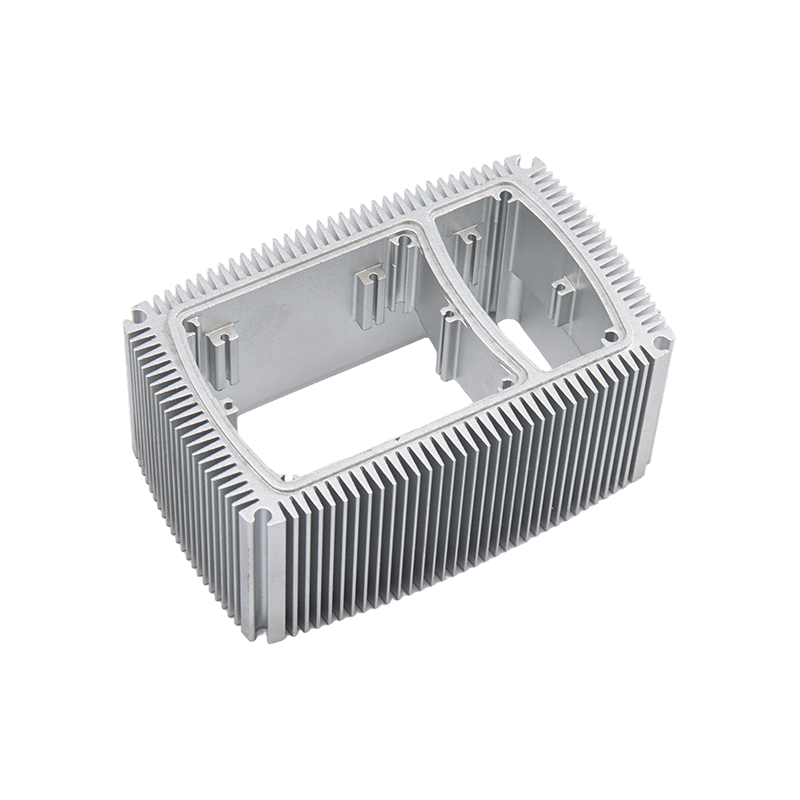
- Elettronica e gestione termica — Apparecchi LED e dissipatori di calore CPU che sfruttano la conduttività di 200 W/m·K del 6063.
- Energia solare — Telai 6063-T5 e guide di montaggio per la maggior parte dei moduli fotovoltaici.
- Automazione industriale — Sistemi di intelaiatura con scanalature a T (serie 4040, 4080, 8080) per protezioni di macchine, trasportatori e postazioni di lavoro.
Cosa determina il prezzo di un profilo
- Materia prima — rappresenta tipicamente il prezzo dell’alluminio al LME più il premio regionale 60–75% del costo totale delle parti , quindi il profilo dei prezzi segue da vicino i mercati dei metalli.
- Complessità di conversione — Pareti sottili, sezioni cave e tolleranze ristrette spingono i costi di estrusione e invecchiamento, in genere 0,5–1,5 dollari al kg.
- Utensileria - uno stampo in acciaio H13 costa $ 800-3.000 una tantum e di solito dura più di 100 tonnellate di produzione, quindi il costo dello stampo per parte diventa trascurabile in termini di volume.
- Finitura e quantità dell'ordine — il trattamento superficiale aggiunge il 10–25% e la maggior parte degli stabilimenti fissa ordini minimi di 300–500 kg per profilo.
Per la maggior parte dei progetti, la specifica predefinita è 6063-T5 con tolleranze standard EN 755-9 o ASTM B221 e finitura anodizzata o verniciata a polvere ; passare al 6061-T6 solo quando i carichi strutturali lo richiedono e pagare per tolleranze di precisione solo su superfici che si accoppiano realmente con altri componenti. Ottieni lo spessore della parete, il cerchio circoscritto e la simmetria direttamente sul disegno e l'estrusione offrirà il costo per metro più basso di qualsiasi processo di formatura dei metalli.
Previous Post
Estrusione di alluminio CNC: guida al processo, ai costi e alla lavorazione
Next Post
Nessun articolo successivo
Indirizzo
N. 18, Parco industriale, Villaggio di Yanghua, Città di Nanxun, Distretto di Nanxun, Città di Huzhou, Provincia di Zhejiang, Cina
Menù rapido
Iscriviti alla newsletter
Copyright© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Produttori di estrusioni di alluminio personalizzate

