

Estrusione di alluminio CNC: guida al processo, ai costi e alla lavorazione
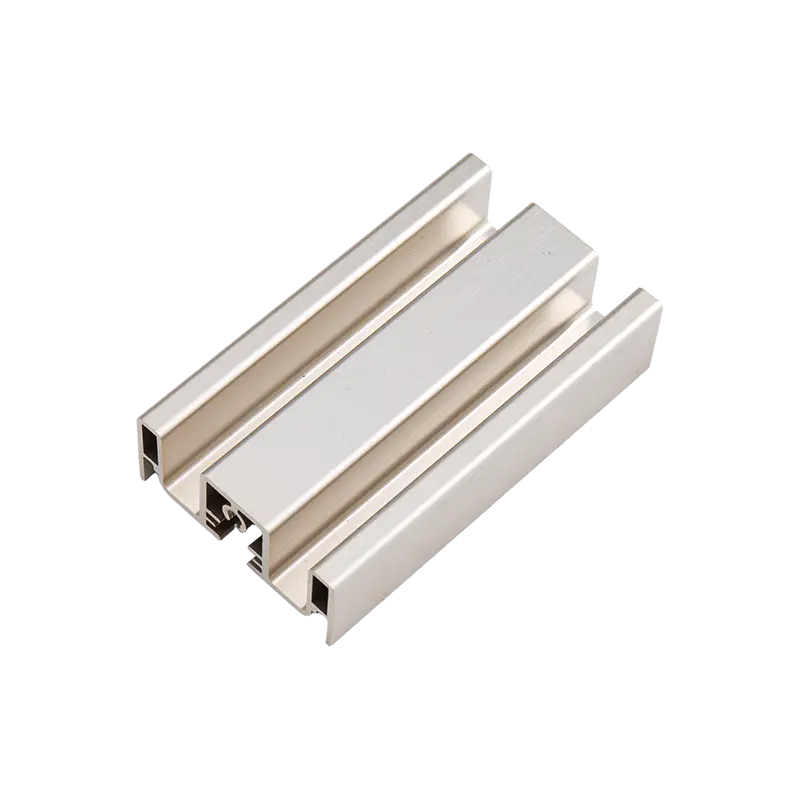
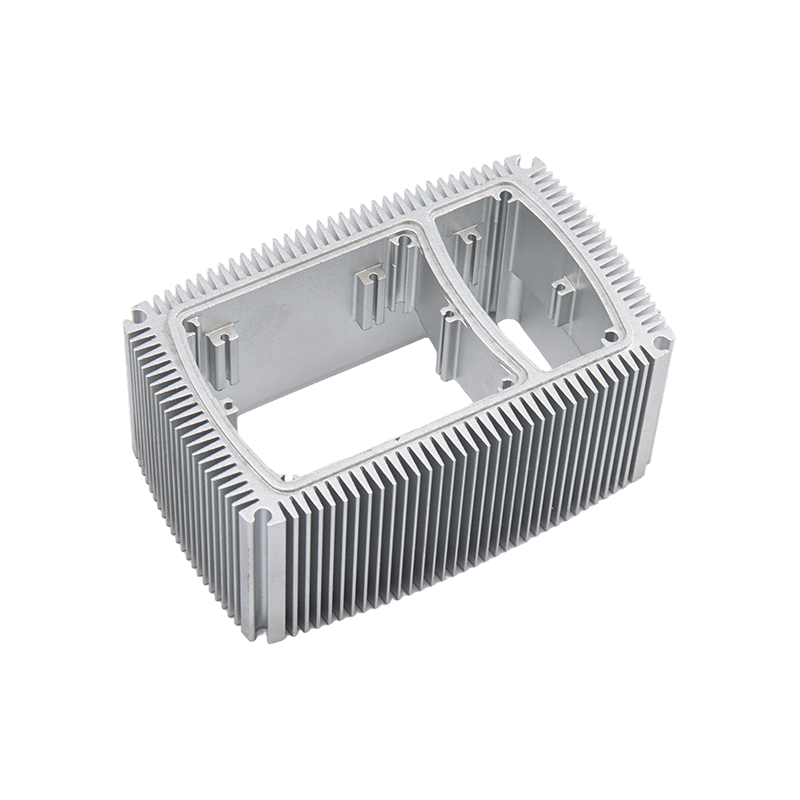
Estrusione di alluminio CNC è un percorso di produzione ibrido: una billetta di alluminio viene prima spinta attraverso una matrice di acciaio per formare un profilo quasi netto, e la lavorazione CNC aggiunge quindi caratteristiche di precisione: fori tagliati a misura, trapanati e maschiati, tasche fresate, fessure e incisioni. La fase di estrusione fornisce geometria a basso costo lungo la lunghezza della parte, mentre la fase CNC fornisce una precisione fino a ±0,05 mm che uno stampo da solo non è in grado di produrre.
Per i pezzi con sezione trasversale costante con volumi di circa 100-10.000 unità, questa combinazione riduce generalmente il costo del pezzo del 40-70% rispetto alla fresatura dell'intero pezzo da billette piene , perché l'85–95% del materiale finisce nel profilo finito invece di essere lavorato sotto forma di trucioli. Questa guida copre il flusso di lavoro di produzione, le operazioni CNC utilizzate sui profili estrusi, la selezione di leghe e tolleranze e le regole di progettazione che mantengono economica la lavorazione secondaria.
Dalla billetta al pezzo finito: il flusso di lavoro di produzione
Una parte di estrusione lavorata a CNC si muove prima attraverso la pressa di estrusione e poi attraverso il centro di lavoro. La sequenza è importante, perché il trattamento termico e la raddrizzatura devono avvenire prima della lavorazione meccanica di precisione, e la finitura solitamente avviene dopo:
- Fabbricazione di stampi: uno stampo in acciaio per utensili H13 viene lavorato e trattato termicamente, in genere con costi elevati $ 800–3.000 e durando ben oltre 100 tonnellate di produzione.
- Estrusione: la billetta viene riscaldata 420–480°C e forzato attraverso lo stampo da un pistone idraulico che applica 1.500-15.000 tonnellate, producendo profili lunghi fino a 6-7 m.
- Invecchiamento: i profili vengono cotti per temperare: T5 a circa 180°C per 4–6 ore, o T6 con un trattamento in soluzione vicino a 530°C seguito da invecchiamento.
- Taglio CNC: seghe a doppia testa o fresatrici CNC tagliano i profili a misura ±0,1 mm , molto più stretto di ±0,5 mm di una sega manuale.
- Lavorazione secondaria CNC: centri di lavoro a 3 o 4 assi forano, maschiano, fresano e svasano utilizzando attrezzature dedicate che bloccano il profilo senza distorcere le pareti sottili.
- Sbavatura e preparazione della superficie: i bordi vengono rotti e le superfici pulite in modo che i rivestimenti aderiscano in modo uniforme.
- Finitura: l'anodizzazione (5–25 μm) o il rivestimento a polvere (60–120 μm) vengono applicati dopo la lavorazione in modo che le filettature e le superfici di accoppiamento rimangano nude, conduttive e dimensionalmente precise.
- Ispezione: le posizioni critiche dei fori e i calibri di filettatura vengono verificati con CMM o misurazione ottica rispetto al disegno.
Operazioni CNC comunemente eseguite su profili estrusi
L'estrusione definisce la sezione trasversale del profilo; La lavorazione CNC definisce tutto ciò che la rende una parte utilizzabile. Le operazioni secondarie più comuni includono:
- Taglio su misura — Le seghe o le frese CNC mantengono una lunghezza di ±0,1 mm e producono estremità pulite e quadrate pronte per l'assemblaggio.
- Foratura e maschiatura — da M3 a M12 per il montaggio; una profondità della filettatura di almeno 1,5× il diametro del bullone è il minimo affidabile in 6061-T6.
- Fresatura di tasche e scanalature — tasche poco profonde per PCB, display o dadi a T, solitamente profonde 1–3 mm con raggi degli angoli corrispondenti alla fresa (R1–R3 mm).
- Svasatura e svasatura — incavi che permettono alle viti a testa cava o a testa piatta di appoggiarsi a filo con la superficie del profilo.
- Fine della lavorazione — tagli frontali, intagli o angolari per giunti di telai saldati o bullonati.
- Incisione e marcatura — numeri di parte, loghi o contrassegni in scala tagliati a una profondità di 0,1–0,3 mm, spesso riempiti di vernice.
Poiché la geometria del profilo è già formata, ciascuna di queste operazioni rimuove solo pochi centimetri cubi di materiale. Un tipico ciclo di lavorazione secondaria per un pezzo con 12 fori e 8 fori maschiati richiede 2-4 minuti , che si traduce in circa 1,50-4,00 dollari di costo di lavorazione a tariffe standard di officina di 40-80 dollari per ora macchina.

Estrusione CNC e lavorazione CNC completa da billetta
La questione centrale dell’approvvigionamento è se lavorare l’intera parte da un blocco solido o estrudere prima la forma. La risposta dipende quasi interamente dal volume e dalla consistenza della sezione trasversale:
| Criterio | Estrusione CNC secondaria | CNC completo da billetta |
|---|---|---|
| Utensili una tantum | $ 800–3.000 (extrusion die) | $ 100-500 (programma) |
| Utilizzo dei materiali | 85–95% | 10–30% |
| Costo unitario @ 1.000 pezzi | $ 6-12 | $ 25-45 |
| Lunghezza pratica massima | 6–7 m (trasporto via camion) | 1–2 m (limite del letto della macchina) |
| Precisione delle caratteristiche | ±0,05 mm su lavorazioni CNC | ±0,01–0,05 mm complessivi |
| Volume economico | 100-10.000 unità | 1–100 unità |
Un esempio concreto: una custodia elettronica di 300 × 120 × 50 mm in 6061-T6, con 20 elementi lavorati, a 1.000 unità. La lavorazione CNC completa costa circa $ 32 per parte, o $ 32.000 in totale. Il percorso di estrusione richiede una matrice da 1.200 dollari più circa 8 dollari per parte in profilo e lavorazione secondaria: un totale di $ 9.200, un risparmio di circa il 70% . Al di sotto di circa 50-100 unità, tuttavia, il costo dello stampo e la quantità minima di ordine (solitamente 300-500 kg per profilo) rendono la lavorazione della billetta l'opzione più economica e veloce.
Strategia di selezione e tolleranza delle leghe
Non tutte le macchine per leghe di estrusione funzionano allo stesso modo. Le leghe più morbide come la 6063 tendono a intasare le frese e a produrre trucioli lunghi, mentre la 6061-T6 rompe i trucioli in modo pulito e trattiene bene le filettature, motivo per cui domina il lavoro di estrusione con lavorazione CNC:
| Lega e temperamento | Lavorabilità* | Resistenza alla trazione (MPa) | Ideale per |
|---|---|---|---|
| 6061-T6 | 90% | 310 | Parti strutturali, filettature, involucri |
| 6063-T5 | 70% | 160 | Dissipatori di calore, finiture, parti decorative |
| 6082-T6 | 85% | 310 | Lavori strutturali e di trasporto europei |
| 7075-T6 | 70% | 572 | Aerospaziale (raramente estruso, costo elevato) |
Le tolleranze dovrebbero essere suddivise tra la geometria estrusa e le caratteristiche lavorate, perché sono prodotte da processi diversi a livelli di costo molto diversi:
| Tipo di funzione | Tolleranza standard |
|---|---|
| Sezione come estruso (EN 755-9, dimensioni ≤ 30 mm) | ±0,20mm |
| Sezione estrusa di precisione (EN 12020-2) | ±0,10 mm |
| Taglio a misura CNC | ±0,10 mm |
| Posizione del foro CNC | ±0,05 mm |
| Caratteristiche CNC strette (foro, faccia di riferimento) | ±0,01–0,02 mm |
| Rettilineità dopo lo stretching | 1–2 mm al metro |
Applicare tolleranze strette solo alle caratteristiche lavorate che effettivamente si accoppiano con altri componenti ; mantenere l'intera sezione estrusa a ±0,05 mm costringe l'estrusore a ricorrere a costose matrici di selezione o di precisione senza alcun guadagno funzionale.
Regole di progettazione che mantengono economica la lavorazione secondaria
Ogni caratteristica CNC di un'estrusione costa tempo macchina e i profili a pareti sottili sono molto più sensibili a una cattiva progettazione rispetto ai blocchi solidi. Queste regole riducono costantemente i tempi di ciclo e gli scarti:
- Mantieni tutte le caratteristiche lavorate accessibili da tre assi (superiore e due lati) per evitare costosi interventi di riaggiustamento o lavori a 5 assi.
- Fornire alle tasche fresate raggi degli angoli interni di almeno R1–R3 mm per corrispondere alle frese standard; gli angoli interni acuti richiedono l'elettroerosione o piccoli strumenti che funzionano lentamente.
- Mantenere le pareti di almeno 1,2 mm sotto gli elementi lavorati — Le pareti più sottili vibrano durante la fresatura e si deformano sotto la forza di serraggio.
- Posizionare i fori ad almeno 1,5 volte il diametro del foro dai bordi del profilo per evitare rotture, soprattutto vicino ai cordoni di saldatura dello stampo nei profili cavi.
- Caratteristiche CNC di riferimento da riferimenti lavorati (un'estremità sfaccettata o un tampone fresato), non da superfici così estruse che presentano una variazione di ±0,2 mm.
- Utilizza dimensioni di fissaggio standard (M3, M4, M5, M6, M8) in modo che l'officina possa eseguire maschi e strumenti di formatura standard senza utensili personalizzati.
- Specificare le tolleranze di estrusione standard (EN 755-9 o ASTM B221) per tutte le dimensioni non critiche sul disegno.
Fattori di costo e applicazioni tipiche
Una volta che lo stampo esiste, tre fattori dominano il prezzo per pezzo di un'estrusione lavorata a CNC:
- Tempo ciclo CNC — il costo secondario più elevato; a $ 40-80 per ora macchina, raddoppiando il numero di fori si raddoppia all'incirca il costo di lavorazione, quindi consolidare gli elementi di fissaggio ove possibile.
- Ammortamento della morte - solo un dado da $ 1.500 aggiunge $ 0,30 per parte a 5.000 unità , ma $ 15 per parte a 100 unità, motivo per cui il volume conta così tanto.
- Finitura — l'anodizzazione o la verniciatura a polvere aggiungono il 10–25% al costo del pezzo e possono richiedere la mascheratura delle facce lavorate, aggiungendo manodopera.
Le parti che traggono maggiori vantaggi sono lunghe, prismatiche e prodotte in lotti ripetibili: involucri e chassis di componenti elettronici, barre dissipatrici di calore LED, struttura di automazione con scanalature a T, guide per moduli batteria EV, profili di montaggio solare, piastre laterali per trasportatori e guide per dispositivi medici. In tutti questi, la sezione trasversale rimane costante mentre fori, fessure e filettature cambiano da parte a parte: esattamente la divisione del lavoro tra stampo e macchina.
La ricetta pratica predefinita è un profilo 6061-T6 con tolleranze standard EN 755-9, lavorazione CNC limitata alle caratteristiche funzionali e anodizzazione applicata dopo la lavorazione. Se il tuo pezzo ha una sezione trasversale costante e volumi annuali superiori a poche centinaia di unità, richiedi sia un preventivo CNC completo che un preventivo estrusione più CNC: il confronto favorirà quasi sempre il percorso ibrido, spesso con un ampio margine.
Previous Post
Estrusioni di alluminio con finitura in legno: guida durevole, estetica e a bassa manutenzione
Next Post
Profili di estrusione di alluminio: guida al processo, alle leghe e alla progettazione
Indirizzo
N. 18, Parco industriale, Villaggio di Yanghua, Città di Nanxun, Distretto di Nanxun, Città di Huzhou, Provincia di Zhejiang, Cina
Menù rapido
Iscriviti alla newsletter
Copyright© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Produttori di estrusioni di alluminio personalizzate

