

Estrusioni di alluminio anodizzato: tipi, gradi di spessore e scelte di leghe
Due cicli di estrusione lasciano la stessa filiera nello stesso turno. Dalla linea di anodizzazione si ritorna con un tono champagne uniforme; l'altro ritorna lattiginoso su una faccia e più scuro lungo la linea di saldatura. Di solito la colpa è dell'anodizzatore, ma la causa più spesso è a monte: la chimica della lega, il tasso di raffreddamento, le condizioni dello stampo o il modo in cui i profili sono posizionati sulla cremagliera.
Innanzitutto la risposta breve: gli estrusi di alluminio anodizzato non sono metallo rivestito. L'anodizzazione converte la pelle esterna di un profilo in uno strato di ossido di alluminio ricavato dall'alluminio stesso, motivo per cui la finitura resiste alla scheggiatura, trattiene il colore all'esterno e può essere tinta, sigillata o indurita per l'usura. Mantenere questo risultato costante tra i lotti dipende dalle decisioni prese molto prima che i rack entrino nel serbatoio.
Cosa fa l'anodizzazione su un profilo estruso
All'interno del serbatoio, l'estrusione diventa l'anodo in un elettrolita acido diluito. La corrente continua spinge l'ossigeno in superficie, dove si lega all'alluminio per formare ossido di alluminio. Lo strato cresce nel metallo così come verso l'esterno dalla superficie originale, quindi un profilo finito misura più dell'estrusione grezza di una frazione dello spessore del rivestimento su ogni faccia. Un rivestimento da 20 micron può aggiungere circa 8-10 micron per lato, sufficienti per avere importanza su un accoppiamento a pressione o su un giunto scorrevole.
Due dettagli strutturali guidano tutto il resto. L'ossido così formato è poroso e quei pori microscopici accettano coloranti organici per produrre champagne, bronzo, nero o un colore personalizzato. I pori devono quindi essere chiusi. La sigillatura in acqua deionizzata calda, acetato di nichel o un sistema freddo di fluoruro di nichel blocca il colorante e ripristina le prestazioni di corrosione. Una scarsa tenuta si manifesta più tardi: un profilo che ha superato un controllo in nebbia salina in laboratorio può scolorirsi nel giro di una stagione all'aperto.
Perché i profili anodizzati durano più a lungo dei rivestimenti applicati
- Resistenza alla corrosione: uno strato di ossido adeguatamente sigillato è chimicamente stabile e i profili anodizzati 6063 e 6061 superano regolarmente diverse centinaia di ore di test in nebbia salina neutra.
- Impatto e abrasione: l'ossido è più duro dell'alluminio sottostante e parte integrante della superficie, quindi non può sbucciarsi o sfaldarsi su un bordo ammaccato come può fare una pellicola di vernice.
- Stabilità del colore: la finitura è inorganica e non sfarina se esposta ai raggi ultravioletti come fanno molti rivestimenti organici.
- Superficie dielettrica: lo strato anodico non conduce elettricità, adatto agli alloggiamenti delle prese e ad altri profili elettrici in cui la superficie deve isolare.
- Manutenzione: sapone neutro, acqua tiepida e un panno morbido ripristinano la superficie. Nessuna ceretta e nessun ritocco.
Due compromessi appartengono al sorteggio. L'ossido anodico è una barriera termica, quindi un dissipatore di calore dovrebbe contenere solo uno strato sottile di tipo II, in genere da 5 a 10 micron, a meno che la superficie non abbia veramente bisogno di resistenza all'usura. L'anodizzazione dura da 40 a 50 micron sopravvive molto meglio all'abrasione, ma aggiunge una resistenza termica misurabile e riduce la resistenza alla fatica negli angoli acuti. Il secondo compromesso è dimensionale: poiché lo strato si accumula su ogni superficie, le parti anodizzate dure necessitano di tolleranze generose e solitamente di mascheramento su filettature e fori.
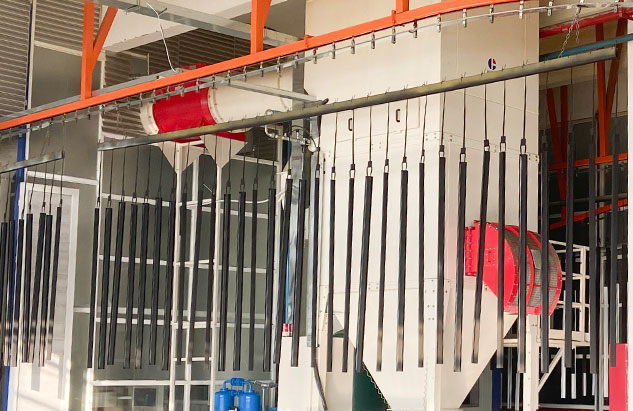 Servizio di anodizzazione dura per componenti in lega di alluminio Da utilizzare per strati di ossido spessi resistenti all'usura, con opzioni di controllo del processo, sigillatura e spessore adatte a parti esigenti del settore automobilistico, aerospaziale, di macchinari e di utensili. Visualizza il prodotto →
Tipo I, Tipo II e Tipo III: corrispondenza tra designazione e servizio
La maggior parte delle specifiche fa riferimento a MIL-A-8625 o a uno standard equivalente e il numero di tipo indica alla finitrice con quale elettrolita e intervallo di spessore lavorare.
| Designazione | Elettrolita | Spessore tipico | Durezza superficiale | Dove si adatta |
|---|---|---|---|---|
| Tipo I, acido cromico | Acido cromico | Da 0,0001 a 0,0007 pollici (da 2,5 a 18 micron) | Basso | Strati sottili su parti complesse o sensibili alla fatica, con modifiche dimensionali minime |
| Tipo II, acido solforico | Acido solforico | Da 0,0002 a 0,0010 pollici (da 5 a 25 micron) | Moderato | Resistenza alla corrosione architettonica, elettrodomestica e generale e base per la maggior parte dei colori tinti |
| Tipo III, anodizzato duro | Acido solforico, lower temperature | Da 0,0005 a 0,0045 pollici (da 13 a 114 micron), spesso 2 mil | Alto, circa da 400 a 500 HV | Superfici soggette ad usura, componenti scorrevoli e parti che devono resistere all'abrasione |
La classe aggiunge una seconda dimensione: Classe I significa non tinto, Classe II significa tinto. I progetti architettonici spesso vanno oltre e scrivono una designazione AA come AA-M12C22A41 nell'ordine di acquisto, che fissa lo spessore del rivestimento insieme al colore e alla brillantezza invece di lasciare l'aspetto al giudizio del finitore.
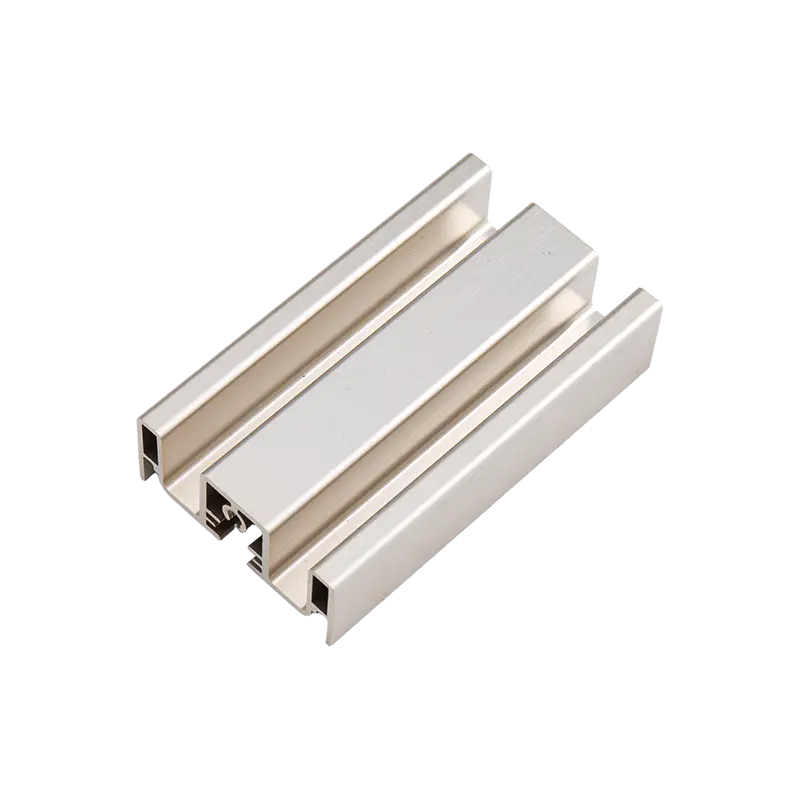
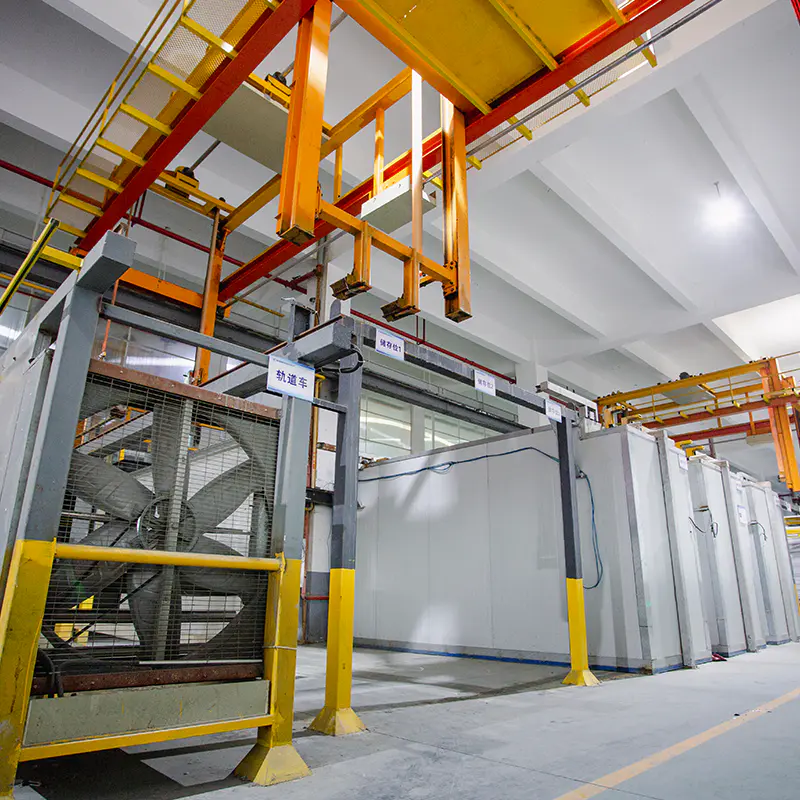 Profili di estrusione di alluminio anodizzato con opzioni di colore e spessore Offre colori bianco-argento, nero, bronzo, champagne e coloranti secondari, diversi gradi di spessore di anodizzazione, fabbricazione e applicazioni dall'architettura all'elettronica. Visualizza il prodotto →
La scelta della lega determina il colore prima della tintura
L'anodizzazione amplifica tutto ciò che è presente nella lega. Rame, ferro, silicio e manganese influenzano tutti il tono dell'ossido, quindi due profili che sembrano identici alla stampa possono finire con due tonalità diverse.
- La 6063 è la lega per estrusione più utilizzata e accetta in modo pulito l'anodizzazione solforica trasparente o colorata.
- 6463 mantiene bassi i livelli di ferro e silicio, quindi si anodizza brillante anziché grigio, motivo per cui serve finiture decorative e perline per elettrodomestici.
- Il 6061 è più resistente e si lavora bene, ma i suoi elementi di lega spingono il rivestimento verso un grigio più caldo che limita la corrispondenza dei colori.
- Le leghe 7xxx si anodizzano ma generalmente hanno una finitura scura, mentre le leghe 2xxx ad alto contenuto di rame sono scadenti candidati per lavori decorativi.
Anche la cronologia del processo viene visualizzata nel serbatoio. Un raffreddamento non uniforme, uno stampo freddo o una temperatura di uscita bassa possono lasciare striature e linee di flusso che rimangono invisibili dopo l'estrusione e diventano evidenti dopo l'anodizzazione. Ecco perché il processo di estrusione e guida alla selezione delle leghe vale la pena leggerlo prima che venga quotato un nuovo profilo, non dopo che un lotto è stato scartato sulla linea di anodizzazione.
Mantenimento stabile del colore e dello spessore tra i lotti
La coerenza è una disciplina del processo piuttosto che una promessa. Tre controlli svolgono la maggior parte del lavoro.
- Un campione fisico, conservato al riparo dalla luce solare e dalla manipolazione, utilizzato per giudicare ogni corsa sotto la stessa luce. Una cabina di visualizzazione D65 e una vetrina non saranno d'accordo, e la cabina è quella che conta.
- Una tolleranza cromatica numerica, solitamente scritta come limite Delta E concordato per iscritto prima della spedizione del primo lotto.
- Controllo del lotto di colorante, con registrazione dei prodotti chimici del bagno, concentrazione del colorante, temperatura e tempo di immersione per ciascun carico in modo da poter tracciare una deviazione anziché indovinarla.
Anche i segni sulla cremagliera meritano una decisione in anticipo. Ogni punto di contatto lascia l'alluminio nudo, perché nel punto in cui la cremagliera tocca il profilo non scorre corrente. Sui pannelli della cabina dell'ascensore o sui profili delle cabine doccia, tali segni dovrebbero essere pianificati su facce nascoste, ritorni interni o estremità tagliate. Trovare un segno di cremagliera su una faccia visibile dopo la sigillatura costa l'intero lotto.
Dove gli estrusi anodizzati fanno il vero lavoro
I profili anodizzati guadagnano il loro posto ovunque si giudichino insieme aspetto e durata.
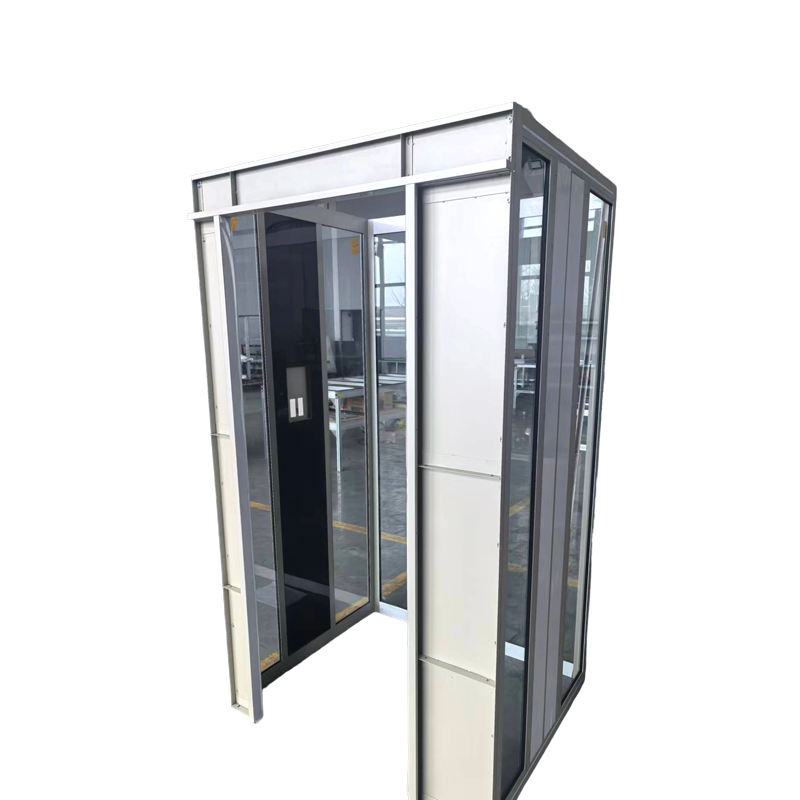
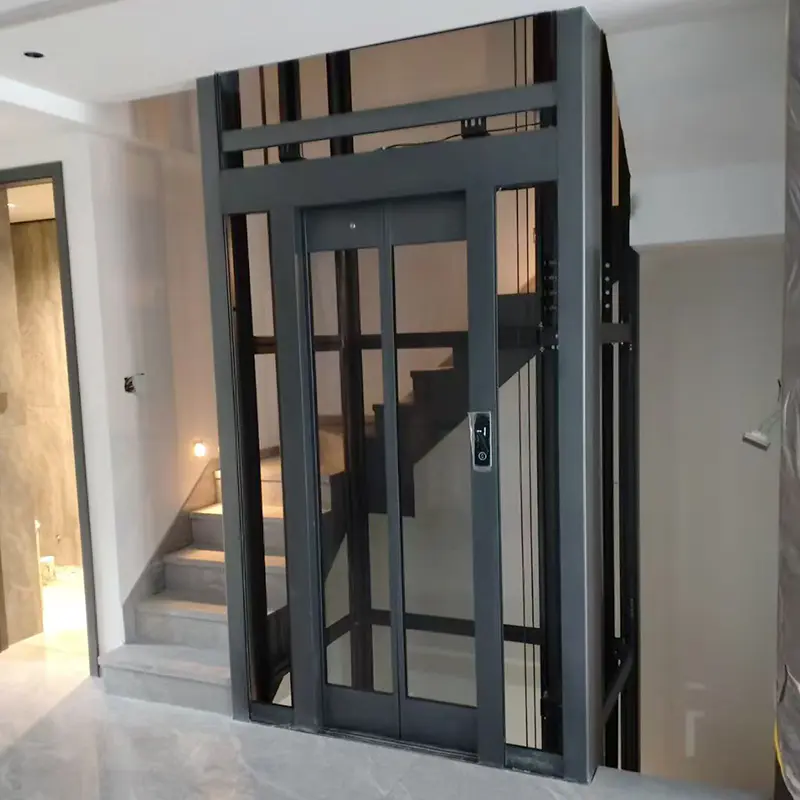
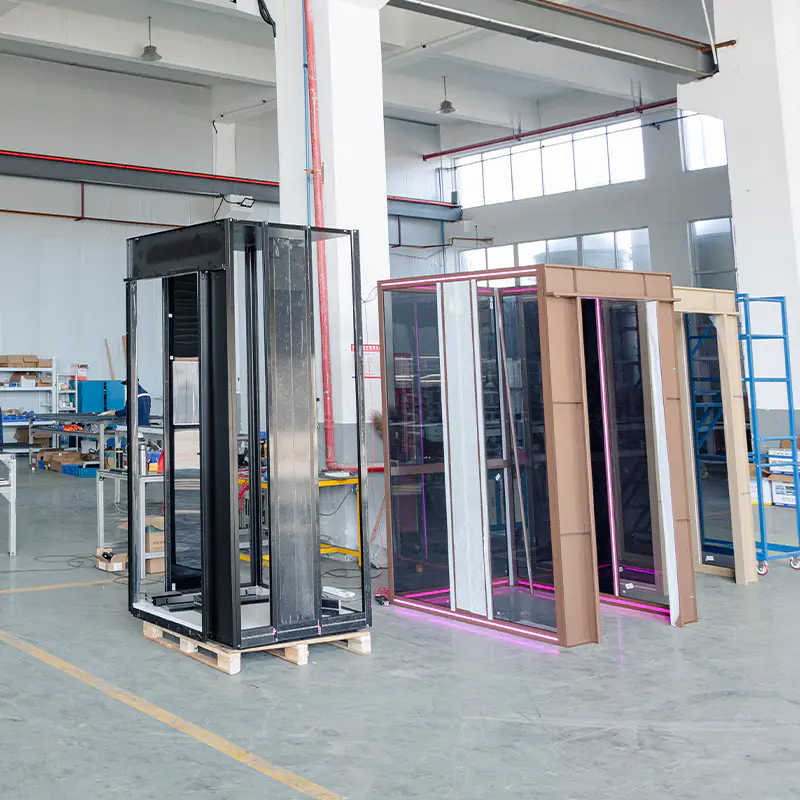
- Profili della cabina e del vano ascensore: le cabine ad alto traffico necessitano di superfici che resistano ai prodotti chimici detergenti e al contatto costante con le mani senza graffi.
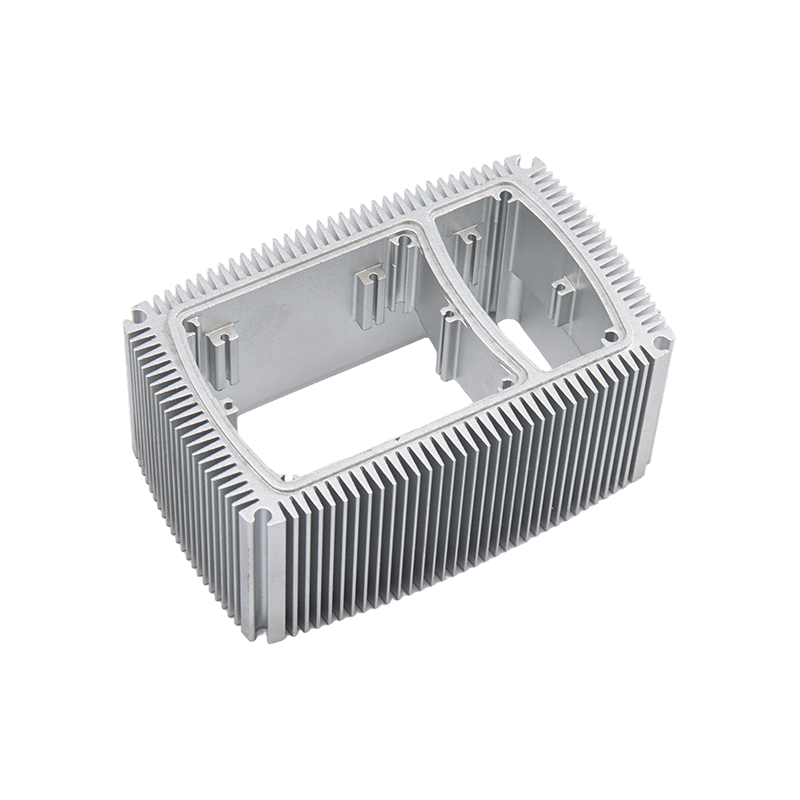
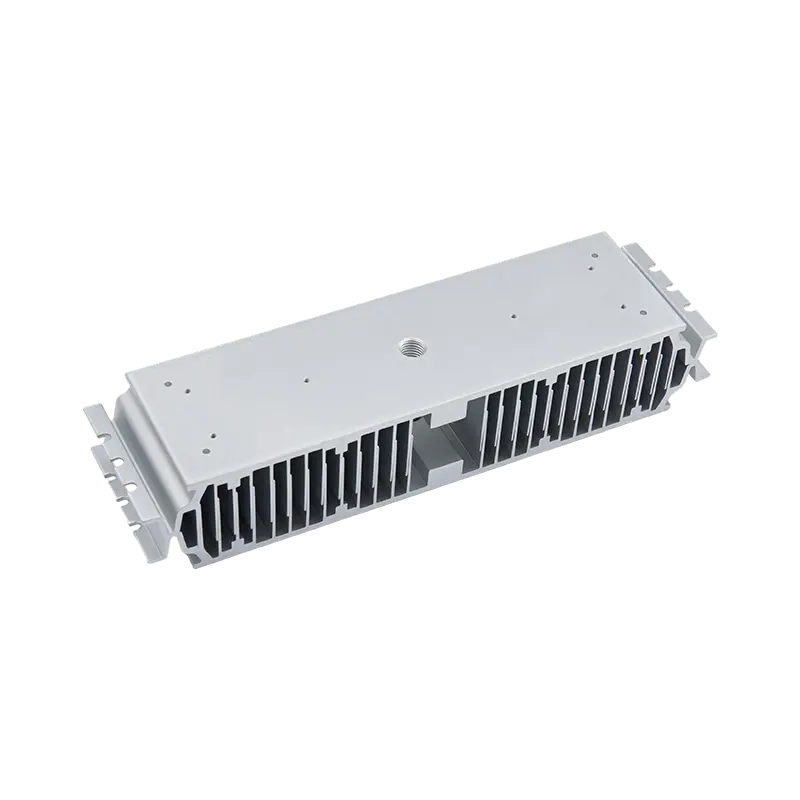
- Dissipatori di calore: gli alloggiamenti dei LED e dell'elettronica di potenza utilizzano profili del dissipatore di calore anodizzati per la protezione dalla corrosione con una penalità termica controllata.
- Riscaldatori e tubi a vuoto: temperature di servizio elevate favoriscono uno strato di ossido stabile su un rivestimento polimerico.
- Utensili da cucina: i profili anodizzati opachi resistono ai graffi e tollerano temperature più elevate rispetto alle alternative verniciate.
- Box doccia, porta asciugamani e prese: l'anodizzazione colorata riveste i sanitari, mentre l'estrusione di precisione mantiene dimensionalmente stretti i profili delle prese.
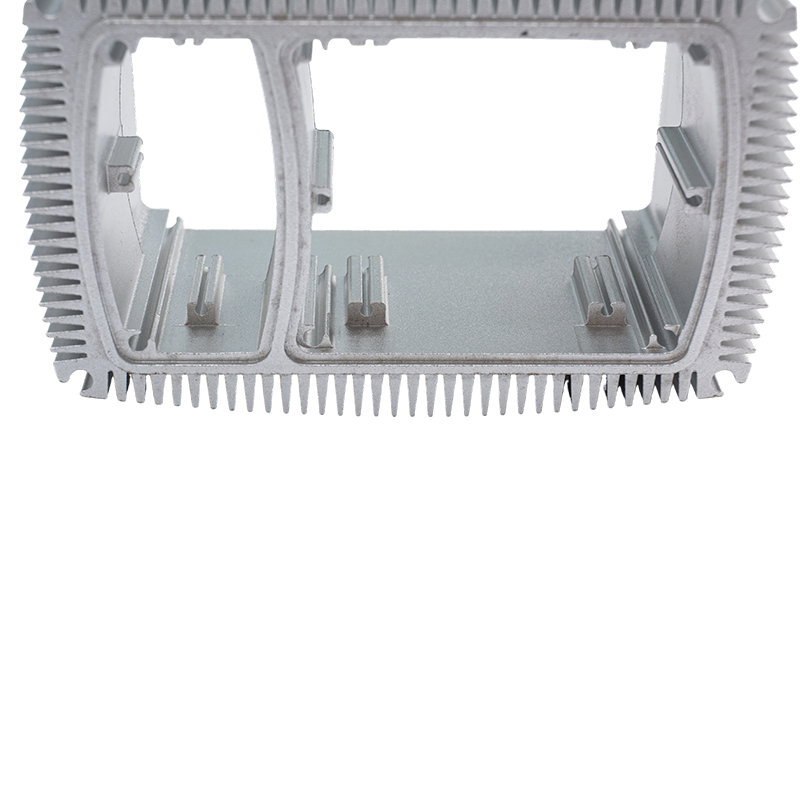 Profili dissipatori di calore in alluminio anodizzato ad alta conducibilità termica Questo elenco presenta il profilo del dissipatore di calore in alluminio anodizzato per la richiesta dell'acquirente, con specifiche, parametri e sezioni del profilo aziendale da rivedere. Visualizza il prodotto →
Una lista di controllo dell'approvvigionamento prima che l'ordine venga rilasciato
- Dai un nome alla lega e alla tempra, non solo "alluminio". 6063-T5 e 6061-T6 anodizzati in colori diversi e lavorati in modo diverso.
- Indicare il tipo di anodizzazione, la classe e l'intervallo di spessore in base allo standard, ad esempio Tipo II, Classe II, da 0,0004 a 0,0007 pollici.
- Allega un master fisico del colore e un limite Delta E anziché una fotografia o una descrizione scritta.
- Decidere la sequenza di lavorazione. Il taglio o la maschiatura dopo l'anodizzazione espone il metallo nudo; la mascheratura prima dell'anodizzazione aumenta i costi ma mantiene un aspetto pulito.
- Impostare il metodo e le ore del test di corrosione, in genere nebbia salina neutra su ASTM B117.
- Contrassegnare le posizioni delle scaffalature e il segno di contatto massimo accettabile sulle superfici cosmetiche e consentire la crescita dimensionale su ogni superficie di accoppiamento.
Una specificazione che copra questi sei punti regge in una disputa, perché ciascuno di essi può essere misurato piuttosto che discusso.
Pulizia delle superfici anodizzate senza danneggiarle
Un detersivo per piatti delicato, acqua tiepida e un panno morbido gestiscono quasi ogni situazione. Evita detergenti alcalini, spray per vetro a base di ammoniaca, candeggina e spugnette abrasive, perché gli alcali forti attaccano l'ossido sigillato e opacizza la finitura in modo permanente. All'aperto, risciacqua via il sale e la polvere di costruzione invece di strofinarli sulla superficie. I profili anodizzati non necessitano mai di cera e la riverniciatura non rientra affatto nella loro routine di manutenzione.
Le estrusioni di alluminio anodizzato funzionano meglio quando la finitura è specificata come requisito tecnico piuttosto che come campione di colore. Lega, tipologia, spessore, sigillatura e lavorazione lasciano impronte sul pezzo finale e ciascuna di esse può essere scritta nel disegno prima dell'inizio della produzione.
Yindu Aluminium estrude e rifinisce profili in alluminio a Nanxun, Zhejiang dal 1985, eseguendo anodizzazione, anodizzazione dura, verniciatura a polvere, rivestimento PVDF e lavorazione CNC sotto lo stesso tetto con una capacità di circa 10.000 tonnellate di profili all'anno. Se un disegno richiede già una lega specifica e una classe di anodizzazione, il passaggio successivo è confermare il percorso di estrusione e finitura e la nostra gamma di profili in alluminio elenca le forme standard che produciamo internamente per ascensori, riscaldatori, stoviglie e accessori per il bagno.
Previous Post
Nessun articolo precedente
Next Post
Profilo del telaio della finestra in alluminio: guida su lega, finitura e tolleranza per gli acquirenti
Indirizzo
N. 18, Parco industriale, Villaggio di Yanghua, Città di Nanxun, Distretto di Nanxun, Città di Huzhou, Provincia di Zhejiang, Cina
Menù rapido
Iscriviti alla newsletter
Copyright© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Produttori di estrusioni di alluminio personalizzate

