

Telaio in alluminio per pannello solare: guida su lega, finitura, tolleranza e approvvigionamento
Un fornitore di estrusioni ti chiama con una semplice domanda: il telaio in alluminio del tuo pannello solare dovrebbe utilizzare 6063-T5 o 6063-T6? Questa scelta cambia il modo in cui il telaio si comporta durante la laminazione, quanto si flette sotto il carico del vento e se i giunti angolari rimangono stretti dopo il ciclo termico. La risposta breve è che la maggior parte dei moduli fotovoltaici residenziali e commerciali utilizzano la lega di alluminio 6063 con tempra T5 o T6, con uno spessore di parete compreso tra 1,0 e 1,8 mm e una superficie anodizzata colorata. Tuttavia, il ragionamento alla base di tale scelta determina se il telaio sopravviverà 25 anni all’aperto o inizierà a cedere dopo solo poche stagioni.
Quando acquisti un telaio in alluminio per un pannello solare, non stai acquistando quattro pezzi di metallo. Stai acquistando un componente strutturale che deve mantenere il laminato in posizione, drenare l'umidità, resistere alla corrosione e fornire agli installatori un punto di montaggio sicuro. Trattare il telaio come una merce di solito porta a problemi nel momento peggiore: quando il modulo è già installato su un tetto e il vento inizia a lavorare sui giunti angolari.
Perché il telaio in alluminio è più di un semplice elemento decorativo
Il telaio in alluminio è lo scheletro esterno di un modulo solare. Sigilla il bordo del laminato del foglio posteriore in vetro, impedendo all'umidità di penetrare nell'area della cella. Aggiunge inoltre rigidità torsionale a un sottile sandwich di vetro, incapsulante e backsheet, riducendo il rischio di microfessure durante la movimentazione, il trasporto e il carico di neve.
- Sigilla il bordo laminato contro umidità, polvere e gas inquinanti.
- Fornisce canali di montaggio per morsetti, guide e capicorda di terra.
- Aggiunge resistenza alla flessione in modo che i pannelli di grandi dimensioni rimangano piatti anche sotto vento e neve.
- Crea una zona cuscinetto che assorbe gli urti durante la spedizione e l'installazione.
L’alluminio è il materiale dominante del telaio perché pesa circa un terzo dell’acciaio, ha un comportamento alla corrosione migliore rispetto al ferro esposto o all’acciaio al carbonio e può essere estruso in sezioni cave complesse che combinano nervature di irrigidimento con scanalature di installazione. Il suo strato di ossido naturale conferisce già un livello di protezione base. Con il rivestimento anodico corretto, il telaio può resistere per decenni alla nebbia salina costiera, alla pioggia acida e all’inquinamento industriale.
Lega e tempra: il fondamento delle prestazioni del telaio
La maggior parte dei telai dei pannelli solari sono realizzati con leghe di alluminio della serie 6xxx. All'interno di questo gruppo, il 6063 è il più comune perché offre finitura superficiale liscia, velocità di estrusione prevedibile ed eccellente risposta all'anodizzazione. La designazione dello stato d'animo è importante tanto quanto la lega. La tempra T5 viene prodotta raffreddando l'estrusione dopo la pressa e quindi invecchiandola artificialmente. T6 utilizza il trattamento termico della solubilizzazione più l'invecchiamento artificiale, che conferisce maggiore resistenza ma richiede un controllo del processo più rigoroso.
| Lega e temperamento | Carico di snervamento tipico | Uso tipico | Caratteristica chiave |
|---|---|---|---|
| 6063-T5 | da 90 a 130MPa | Telai standard per moduli residenziali e commerciali | Buona estrudibilità e superficie anodizzata liscia |
| 6063-T6 | Da 180 a 205 MPa | Telai per aree con forte vento e carico di neve | Maggiore resistenza dopo il trattamento termico completo |
| 6005-T5 | Da 180 a 200MPa | Cornici per moduli di grande formato | Maggiore resistenza, ma il design del profilo e il flusso dello stampo richiedono maggiore attenzione |
Non fare affidamento solo sul nome del temperamento. Chiedere al fornitore un certificato di lavorazione che mostri il carico di snervamento, l'allungamento e la durezza effettivi per ciascun lotto di produzione. La variazione da lotto a lotto nella pratica di invecchiamento, nella temperatura della billetta e nella velocità di raffreddamento può far sì che due telai con lo stesso stato d'animo si comportino in modo molto diverso sul campo.
Alcuni acquirenti richiedono la lega 6061 perché hanno familiarità con la sua elevata resistenza, ma il 6061 è più difficile da estrudere in sottili profili di telai solari multicamera e non si anodizza con lo stesso aspetto liscio e uniforme. Per la maggior parte dei telai fotovoltaici, 6063-T5 o T6 è la scelta più pratica. Se vuoi capire in che modo il processo di estrusione influisce sul comportamento della lega, leggi il processo di estrusione dell'alluminio e la guida alla selezione della lega prima di finalizzare una specifica.
Trattamento superficiale: l'anodizzazione è l'impostazione predefinita
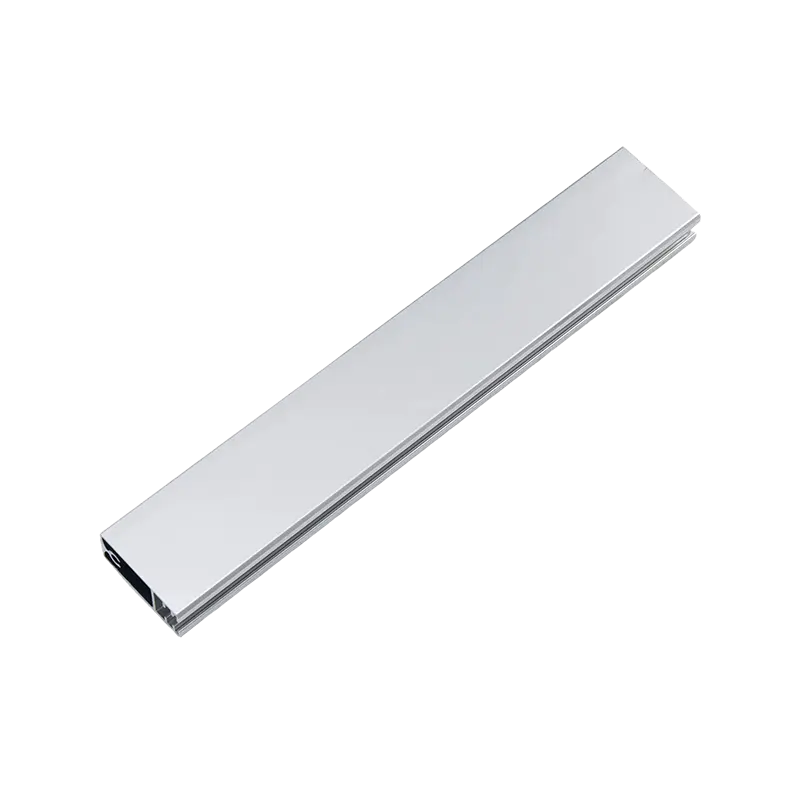
La finitura più comune per i telai in alluminio dei pannelli solari è un rivestimento anodico con acido solforico con uno spessore compreso tra 10 e 15 micron. Questo crea uno strato di ossido duro e trasparente che può essere tinto bronzo scuro o nero in modo che il modulo si fonda con un tetto residenziale. L'anodizzazione è elettricamente isolante, resiste ai danni UV e non si sbuccia come la vernice. È anche più facile da ispezionare rispetto alla vernice fresca perché il rivestimento fa parte della superficie stessa dell'alluminio.
 Profili di estrusione di alluminio anodizzato con molteplici opzioni di colore Esplora i profili anodizzati di Yindu Aluminium con standard di spessore da AA10 a AA25 e colori tra cui argento, nero, bronzo e champagne. Adatto per telai solari che necessitano di finiture durevoli e resistenti ai raggi UV. Visualizza il prodotto →
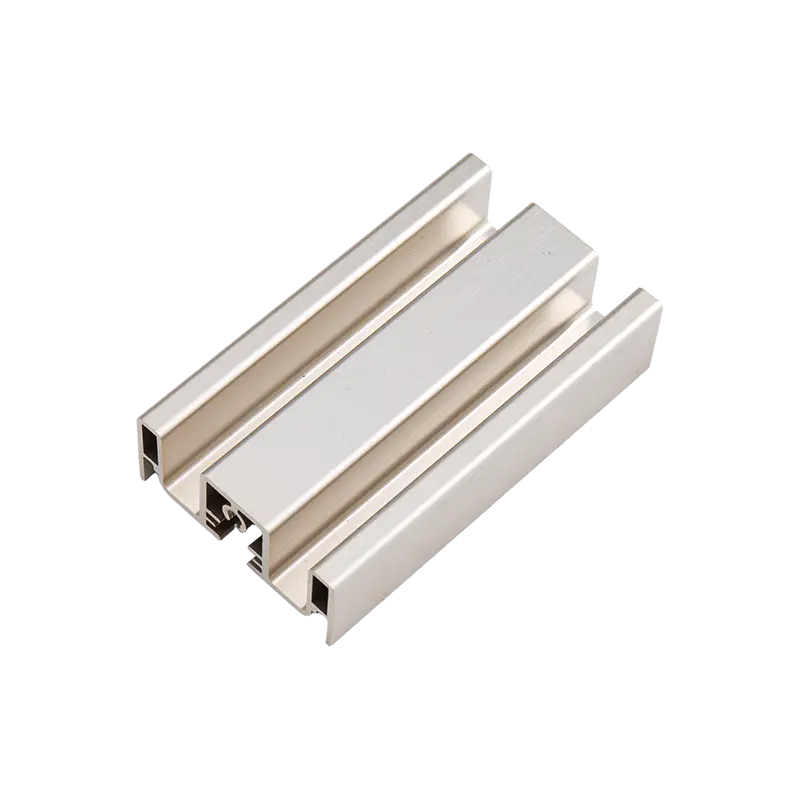
Per siti altamente corrosivi, come installazioni costiere o aree con presenza di sale stradale pesante, alcuni prescrittori richiedono un rivestimento anodico più spesso o una finitura verniciata a polvere. La verniciatura a polvere applica uno strato polimerico di spessore compreso tra 60 e 120 micron e fornisce una gamma di colori più ampia, ma deve essere attentamente controllata attorno ai fori di montaggio e alle fessure di drenaggio. Se la polvere non riesce a raggiungere l'interno di una scanalatura stretta, il bordo nudo diventa un punto di partenza per la corrosione.
 Profili di estrusione di alluminio con verniciatura a polvere personalizzata Yindu Aluminium offre profili verniciati a polvere in RAL, PANTONE o colori personalizzati con texture lisce, sabbiose o metalliche. Ideale per ambienti corrosivi che richiedono rivestimenti polimerici protettivi più spessi. Visualizza il prodotto →
I rivestimenti in fluoropolimero PVDF sono un’altra opzione per un’estrema ritenzione del colore e resistenza chimica, ma aggiungono costi e sono raramente necessari su un telaio solare standard. Qualunque finitura tu scelga, verifica lo spessore effettivo del rivestimento sul profilo finito piuttosto che fidarti solo di un certificato di processo. Utilizzare uno spessimetro del rivestimento sulla faccia esterna, all'interno della fessura del vetro e vicino ai tagli degli angoli. Spesso compaiono punti sottili nei punti in cui clip o nastro adesivo coprivano la superficie durante l'anodizzazione.
Dimensioni, tolleranze e unione
Un telaio solare non è un semplice tubo rettangolare. Il profilo contiene una fessura per il vetro, una guida di sostegno posteriore, un canale di drenaggio e una superficie esterna per il bloccaggio. Ognuna di queste zone ha una tolleranza che influisce sulla qualità del modulo finale. Se la fessura del vetro è troppo poco profonda, il laminato non potrà essere posizionato in modo sicuro. Se il binario esterno è troppo largo, la pressione del morsetto non si distribuirà uniformemente e il telaio potrebbe rompersi sotto il sollevamento del vento.
- Profondità e larghezza della fessura del vetro: controlla la buona tenuta del laminato e la quantità di sigillante rimasta dopo la pressatura.
- Larghezza e planarità della guida esterna: determinare l'adattamento del morsetto e la consistenza della coppia.
- Angolo di taglio obliquo e posizione del foro: devono essere sufficientemente ripetibili per formare giunti angolari a tenuta stagna.
- Fori di drenaggio e tubi: impediscono l'accumulo di acqua ma devono essere sbavati per non incidere il bordo del vetro.
Per un tipico binario per telaio solare di larghezza compresa tra 35 e 45 mm, i produttori seri mantengono la lunghezza del profilo entro più o meno 0,2 mm e l'angolo obliquo entro più o meno 0,1 gradi. Quando confronti i preventivi, chiedi quali tolleranze vengono effettivamente misurate sulla linea di produzione. Un prezzo di estrusione molto basso spesso nasconde elevati tassi di scarto nella fase di segatura e foratura degli angoli, il che aumenta il costo del modulo finale.
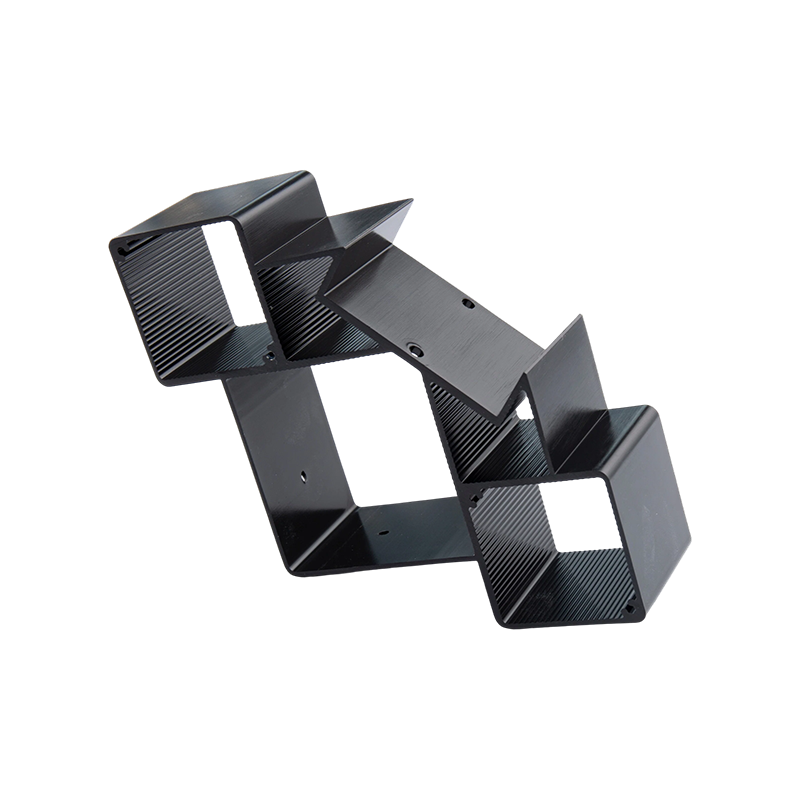
Segatura, fresatura, foratura e maschiatura CNC sono operazioni standard per i binari del telaio solare. Questi passaggi vengono normalmente eseguiti prima dell'anodizzazione o della verniciatura a polvere in modo che la finitura protegga i bordi lavorati. Una cella di lavorazione integrata evita i graffi e i danni da manipolazione che si verificano quando i profili lunghi vengono spostati tra subappaltatori separati.
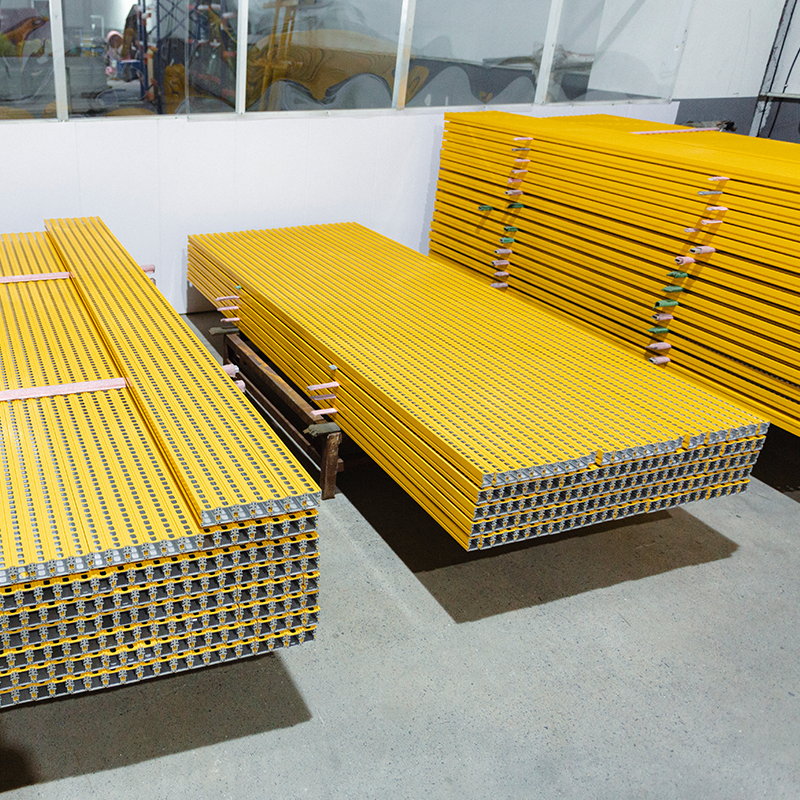 Servizi di lavorazione CNC per estrusioni di alluminio Yindu Aluminium fornisce taglio e lavorazione CNC di precisione per profili in alluminio, con trattamenti superficiali aggiuntivi come anodizzazione e verniciatura a polvere. Essenziale per realizzare binari del telaio solare con giunti precisi. Visualizza il prodotto →
I giunti angolari nei telai solari sono solitamente assemblati con chiavi angolari in acciaio inossidabile inserite in camere cave e quindi compresse mediante crimpatura o viti. L'area della giunzione necessita anche di un sigillante butilico o siliconico che rimanga flessibile da meno 40 gradi Celsius a più 85 gradi Celsius. Chiedere al fornitore del telaio un rapporto sul test di trazione dell'angolo che mostri la forza richiesta per separare un angolo finito, non solo un disegno dimensionale. Questo test indica se la lavorazione, l'adattamento della chiavetta e l'applicazione del sigillante funzionano insieme come un sistema.
Valutazione di un produttore di telai
Molti acquirenti commettono l'errore di selezionare un fornitore di telai in alluminio per pannelli solari sulla base di un campione e di un preventivo basso. Questo approccio ignora i rischi nascosti legati alla tracciabilità della lega, alla consistenza del rivestimento e alla precisione della lavorazione. Un fornitore affidabile dovrebbe essere in grado di documentare quattro cose prima di emettere un ordine di acquisto.
- Origine e tracciabilità della lega: certificato di fabbrica per ogni lotto di estrusione e numero di lotto stampato o stampigliato sul profilo.
- Controllo del processo di rivestimento: registrazioni del bagno di anodizzazione, densità di corrente, qualità della sigillatura e peso del rivestimento per metro quadrato.
- Qualità della lavorazione: un piano di campionamento con rapporti dimensionali che mostrano lunghezza, angolo, posizione del foro e condizione di sbavatura.
- Compatibilità dell'assemblaggio: un campione d'angolo e un modulo di test che verificano l'idoneità con il laminato, il sigillante e i morsetti di montaggio.
Un fornitore integrato che gestisce estrusione, trattamento superficiale e lavorazione CNC semplifica questo processo perché una fabbrica controlla l'intera catena di tolleranza. Se si presenta un problema dimensionale, non c'è spazio perché due subappaltatori si puntino l'uno contro l'altro. La stessa fabbrica può anche rispondere più velocemente quando è necessaria una modifica di progettazione o una tolleranza più stretta su un nuovo profilo.
Quando confronti i produttori, chiedi di ispezionare la loro effettiva gamma di prodotti di estrusione. Vuoi vedere se i loro utensili standard coprono già forme di telaio simili e se le loro linee di finitura possono raggiungere in modo coerente il colore e lo spessore del rivestimento richiesti. Un fornitore con una vasta esperienza in diverse applicazioni dell'alluminio è più propenso a comprendere come un piccolo cambiamento nella larghezza della scanalatura o nella geometria degli angoli influenzi le prestazioni meccaniche finali.
Un telaio in alluminio per un pannello solare non è una merce. La lega, la tempra, il rivestimento anodico e le tolleranze di lavorazione contribuiscono tutti all'integrità strutturale e alla durata di servizio del modulo. Definisci chiaramente i tuoi requisiti prestazionali, verifica lo spessore del rivestimento e i rapporti dimensionali e prova sempre un giunto angolare reale prima di impegnarti in un ordine di grandi dimensioni. I fornitori che dispongono internamente di estrusione, finitura e lavorazione CNC sono in una posizione migliore per fornire montature coerenti, risolvere rapidamente problemi di qualità e supportare l'affidabilità a lungo termine che i tuoi clienti si aspettano.
Previous Post
Proprietà fisiche e proprietà chimiche dell'alluminio: una guida pratica di ingegneria
Next Post
Struttura in alluminio per montaggio solare: una guida pratica ai materiali e suggerimenti per la scelta
Indirizzo
N. 18, Parco industriale, Villaggio di Yanghua, Città di Nanxun, Distretto di Nanxun, Città di Huzhou, Provincia di Zhejiang, Cina
Menù rapido
Iscriviti alla newsletter
Copyright© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Produttori di estrusioni di alluminio personalizzate

